Langue
Actualités
Accueil / Actualités / Pliage de tôles avec presse plieuse principale : guide essentiel pour les fabricants

Le pliage de tôle avec presse plieuse permet d'obtenir des pliages précis et reproductibles lorsque vous appliquez quatre règles éprouvées : réglez l'ouverture de la matrice en V à environ huit fois l'épaisseur du matériau, utilisez le pliage à l'air comme processus par défaut, calculez le tonnage avec une seule formule et compensez le retour élastique avant de libérer la première pièce. Les fabricants qui ignorent ces décisions de base sont confrontés à des brides fissurées, à des dérives d'angle, à des alarmes de surcharge et à des ébauches mises au rebut. Les fabricants qui les appliquent maintiennent une cohérence angulaire à /-0,5 degré et un positionnement de la butée arrière à /-0,02 mm sur les équipements CNC modernes.
Ce guide couvre les types de presses plieuses, la séquence de pliage étape par étape, les formules de tolérance de pliage et de tonnage, la sélection des matrices et des poinçons, les limites de matériaux, le contrôle de précision, la planification de la maintenance et le point auquel un atelier de tôlerie doit ajouter une capacité de pliage de fil CNC. La dernière section répond aux questions les plus fréquemment posées par les acheteurs et les opérateurs.
Une presse plieuse serre une tôle plate entre un poinçon supérieur et une matrice en V inférieure, puis entraîne le poinçon vers le bas avec une force ou une position contrôlée jusqu'à ce que la tôle se déforme plastiquement jusqu'à l'angle cible. Une butée arrière déplace la feuille jusqu'à la ligne de pliage exacte avant chaque course, et le contrôleur CNC synchronise le déplacement du vérin, le contact de la matrice et le positionnement de la jauge. Ce qui définit un pliage réussi n'est pas de frapper l'angle une seule fois, mais de répéter le même angle sur chaque pièce du lot.
Quatre décisions déterminent l'essentiel du résultat : type de machine, outillage, état des matériaux et processus de pliage.
Les acheteurs choisissent aujourd’hui entre quatre technologies de transmission principales. Les presses plieuses mécaniques utilisent un volant d'inertie et manquent souvent d'un contrôle total de la position ; ils survivent dans d'anciennes boutiques pour un travail simple et répétitif. Les machines hydrauliques CNC sont la norme pour la fabrication moyenne et lourde car elles combinent un tonnage élevé avec un bon contrôle de la course. Les machines servoélectriques entraînent le vérin avec des servomoteurs et des vis à billes, éliminant ainsi l'hydraulique et réduisant la consommation d'énergie. Les systèmes hybrides CNC ajoutent une mesure d'angle adaptative et un bombage automatique pour les pièces exigeantes.
| Type | Gamme de tonnage habituelle | Répétabilité du bélier | Comportement énergétique | Meilleur ajustement |
|---|---|---|---|---|
| Mécanique | 30 à 400 tonnes américaines | /-0,05mm | Volant d'inertie, fonctionnement continu | Courbes simples à long terme |
| CNC hydraulique | 40 à 2 000 tonnes | /-0,02mm | La pompe fonctionne en continu | Tôle forte, pièces longues, course variable |
| Servo-électrique | 20-220 tonnes | /-0,01mm | Moteur à la demande, environ 50% d'économie d'énergie | Jauges fines et moyennes, ateliers propres, cadences élevées |
| CNC hybride / adaptatif | 60-500 tonnes | /-0,01mm | Propulsion hybride, consommation modérée | Pièces complexes, contrôle d'angle adaptatif, faible usure des outils |
Pour les ateliers qui plient des tôles d'une épaisseur inférieure à 3 mm en séries moyennes, une unité servo-électrique offre la meilleure précision par euro. Pour les tôles épaisses, les longues lignes de pliage ou les boîtes profondes, une machine hydraulique CNC reste le choix pratique car elle peut appliquer un tonnage élevé à n'importe quel point de la course.
Une séquence disciplinée élimine la plupart des problèmes de qualité avant qu’ils n’apparaissent. Les ateliers qui suivent une procédure écrite réduisent les rebuts de première pièce et maintiennent le temps de préparation prévisible.
La longueur du flan plat est égale aux deux longueurs de bride droite plus la marge de pliage. La tolérance de pliage est la longueur de l'arc mesurée le long de l'axe neutre de la tôle. L'axe neutre est plus proche de la surface intérieure dans les virages serrés, c'est pourquoi le facteur K apparaît dans le calcul.
BA = (pi / 180) x angle de courbure x (facteur K du rayon intérieur x épaisseur du matériau)
Pour un coude à 90 degrés en acier doux de 2 mm avec un rayon intérieur de 2 mm et un facteur K de 0,44, la tolérance est de 1,5708 x (2 0,88) = 4,52 mm. Ce petit nombre décale la taille du flan plat et peut transformer une pièce par ailleurs en bonne qualité en une bride courte si elle est ignorée.
| État du matériau ou de la flexion | Facteur K typique |
|---|---|
| Cuivre tendre, aluminium recuit, états très doux | 0,45-0,50 |
| Acier doux laminé à froid | 0,40-0,44 |
| Acier inoxydable 304 | 0,40-0,44 |
| Aluminium dur tel que 6061-T6 | 0,33-0,40 |
| Grand rayon dont le rayon est plus de cinq fois supérieur à l'épaisseur | Approche 0,50 |
Chaque métal rebondit une fois le poinçon soulevé. L'angle de retour élastique est l'écart entre l'angle plié et l'angle programmé. La solution standard consiste à plier légèrement, ce qui fonctionne bien pour l'acier doux, ou à passer du cintrage à l'air au cintrage par le bas, ce qui enfonce complètement la tôle dans la matrice et réduit mécaniquement la récupération élastique.
| Matériel | Retour élastique range | Note pratique |
|---|---|---|
| Acier doux | 1-3 degrés | Peut généralement être corrigé en modifiant excessivement le programme |
| Acier inoxydable 304 | 5-10 degrés | L'acier inoxydable écroui rebondit davantage ; le bottoming aide |
| Aluminium 5052-H32 | 2-4 degrés | Faible variation dans un lot |
| Aluminium 6061-T6 | 1-3 degrés | Les rayons pointus peuvent se fissurer avant que le retour élastique ne soit important |
| Acier haute résistance 780 MPa | 8-15 degrés | Utiliser la mesure d'angle adaptative si disponible |
L’outillage est l’endroit où la qualité de la tôle des presses plieuses est gagnée ou perdue. Une pointe de poinçon usée crée une ligne visible sur chaque pièce. Une matrice trop étroite pour le matériau fissure la surface extérieure. Un poinçon à col de cygne est nécessaire lorsqu'une bride doit dégager l'outil après pliage. La règle la plus utile pour la sélection des matrices est la règle de l'ouverture en V : divisez l'ouverture en V par l'épaisseur du matériau. Le rapport doit se situer entre 6 et 12, avec 8 comme valeur par défaut pour l'acier doux.
| Paramètre | Flexion de l'air | Creux | Monnayage |
|---|---|---|---|
| Contact outil | Trois points seulement | Feuille pressée dans la matrice | Presser complètement sous la surface de la feuille |
| Tonnage relatif | 1x ligne de base | Environ 3 à 4 fois la flexion de l'air | Flexion à l'air 5-10x |
| Précision angulaire | /-0,5 degré généralement | /-0,25 degrés avec un matériau uniforme | Très élevé, limité par la rigidité de la machine |
| Sensibilité aux variations d'épaisseur | Faible à moyen | Élevé | Moyen |
| Utilisation typique | Fabrication générale, choix par défaut | Pièces nécessitant un coin intérieur pointu | Micro-courbures, matière fine, angles précis |
La formule standard de l'industrie pour le cintrage de l'acier doux à l'air relie la force à l'épaisseur du matériau et à l'ouverture de la matrice. La formule ci-dessous donne des kilonewtons par mètre de longueur de pliage pour un acier ayant une résistance à la traction proche de 450 MPa.
P (kN par mètre) = 650 x (épaisseur en mm) x (épaisseur en mm) / (ouverture en V en mm)
Pour convertir en tonnes métriques de force, divisez le résultat par 9,81. Pour un acier doux de 3 mm sur une matrice de 24 mm, le calcul est de 650 x 9/24 = 243,75 kN par mètre, soit environ 24,8 tonnes par mètre. Une pièce avec une bride de 1,2 m nécessite 292,5 kN, soit environ 29,8 tonnes, avant tout facteur de sécurité. L’achat d’une machine de 30 tonnes ne laisse aucune marge ; un modèle de 40 tonnes est le choix réaliste.
| Épaisseur (mm) | Ouverture en V recommandée (mm) | Force (kN/m) | Force (tonnes/m) |
|---|---|---|---|
| 1.0 | 8 | 81.3 | 8.3 |
| 1.5 | 12 | 121.9 | 12.4 |
| 2.0 | 16 | 162.5 | 16.6 |
| 3.0 | 24 | 243.8 | 24.9 |
| 4.0 | 32 | 325.0 | 33.1 |
| 5.0 | 40 | 406.3 | 41.4 |
Pour l'acier inoxydable, multipliez le résultat par 1,4 à 1,6. Pour l'aluminium 5xxx, multipliez par 0,7 à 0,8. Pour un acier haute résistance de 780 MPa, multipliez par 1,7 à 2,2. Ces facteurs reflètent la différence de résistance à la traction par rapport à l'acier doux.
Chaque matériau possède un plancher en dessous duquel il se fissurera sur la ligne de pliage. Le tableau donne les minimums de flexion à l'air pour les qualités courantes. Ce sont des points de départ : une pointe de poinçon plus pointue, une ouverture en V plus petite ou une courbure parallèle au grain augmentent toutes le rayon minimum pratique.
| Matériel | Rayon intérieur minimum (courbure à l'air) | Facteur de tonnage par rapport à l'acier doux | Attention clé |
|---|---|---|---|
| Acier doux laminé à froid | 0,5-1,0xT | 1.0 | Pliez dans le sens du grain pour des brides visibles |
| Acier inoxydable 304 | 1,5-2,0xT | 1,4-1,5 | Les tôles écrouies nécessitent un rayon plus grand |
| Aluminium 5052-H32 | 0,5-1,0xT | 0.7 | Bonne formabilité à l'état H32 |
| Aluminium 6061-T6 | 2,0-3,0xT | 0.7 | Les rayons pointus provoquent des fissures ; pensez à O-temper pour une forme dure |
| Élevé-strength steel 780 | 2,0-3,0xT | 1.7-2.2 | Élevé springback and edge micro-cracks possible |
La tolérance d'épaisseur du matériau crée également une variation d'angle. Lors du pliage à l'air, une tôle 0,1 mm plus épaisse que la valeur nominale peut décaler l'angle d'un degré ou plus, car la profondeur de poinçon utilisée pour l'épaisseur nominale forme désormais un angle différent. C'est pourquoi le contrôle adaptatif avec retour d'angle devient courant dans le travail de tôlerie sur presse plieuse de précision.
Une presse plieuse est aussi précise que son système de positionnement. La butée arrière contrôle la distance entre la ligne de pliage et le bord de référence, et sa répétabilité affecte directement la longueur de la bride. Les machines de base ont une jauge à deux axes ; les machines de production ajoutent un axe R pour la hauteur de la jauge et des butées sur l'axe Z pour différentes largeurs de pièces. Une butée arrière à 4 axes 1 est le minimum pratique pour la flexibilité de l'atelier.
Pour un travail de haute précision, gardez l'outillage parallèle au vérin. Même un décalage de 0,1 mm entre le poinçon et la matrice sur une longueur de 2 m produira un angle d'inclinaison. Utilisez des matrices rectifiées avec précision et vérifiez le parallélisme lors de l'installation de nouveaux outils.
Les presses plieuses prennent en charge presque toutes les industries de produits métalliques car elles produisent des formes simples, solides et rentables à partir de tôles plates. La liste de fabrication est longue et chaque secteur ajoute ses propres tolérances et exigences de surface.
For applications mobilité et automobile , la tendance vers les véhicules électriques a accru la demande de coudes en acier précis et à haute résistance, car les boîtiers de batterie et les supports structurels remplacent les pièces qui étaient auparavant soudées.
La plupart des pannes de presse plieuse ne sont pas soudaines ; ils apparaissent d'abord sous forme de dérive d'angle, de rayures ou de bruits inhabituels. Un simple registre de défauts permet d'identifier rapidement la source.
| Défaut | Cause probable | Solution pratique |
|---|---|---|
| Angle incohérent dans un lot | Matériel thickness shifts, springback not compensated | Utiliser une flexion pneumatique à profondeur contrôlée ; mesurer la première partie de chaque nouveau lot |
| Fissures sur la ligne de pliage extérieure | Rayon trop petit, grain parallèle au pli | Augmentez le rayon de poinçon ; faites pivoter le blanc de 90 degrés ; tester un tempérament plus doux |
| Pièce tordue ou déformée | Poinçon et matrice non parallèles, extrémités de la butée arrière mal alignées | Vérifier le parallélisme vérin/matrice ; vérifiez que les deux doigts de jauge touchent la feuille |
| Rayures sur le dessous | Bavure sur le bord de la matrice, outillage sale, particules dures | Pierrer et nettoyer la matrice ; ébavurer les ébauches ; appliquer un film protecteur |
| Alarme de surcharge sur le contrôleur | Ouverture en V trop étroite ou tonnage sous-estimé | Recalculez avec la formule 650 ; passer à un dé plus large |
Les ateliers de fabrication qui plient la tôle reçoivent souvent des demandes de pièces en fil métallique : clips, crochets, broches et supports métalliques appartenant au même assemblage de produits. Les presses plieuses ne peuvent pas plier efficacement les profils de fil, mais les cintreuses de fil CNC traitent le fil rond, le fil plat et les bandes avec la même précision programmée. Une cintreuse de fil CNC redresse, alimente, plie et coupe le fil en une seule séquence, ce qui rend rentables les lots de fil petits à moyens.
La logique de contrôle d'une cintreuse de fil a beaucoup en commun avec une presse plieuse : vous programmez les angles de pliage, les longueurs d'avance et la compensation du retour élastique. Les machines multi-axes telles que la ZW-480 ajoutent un axe de torsion et un bras de pliage qui permettent des formes tridimensionnelles complexes. Pour une explication plus approfondie de la cinématique de flexion, lisez notre guide complet sur le fonctionnement des machines à cintrer .
 Machine à cintrer les fils à ressort CNC à 4 axes ZW-480 pour les formes 3D complexes Cette cintreuse de fil à quatre axes prend en charge les mouvements de torsion et de flexion du bras pour des formes tridimensionnelles complexes. Il offre un fonctionnement sans surveillance et est économique pour la production de petits et moyens lots. Voir le produit →
 Machine à cintrer les fils à ressort CNC à 8 axes ZW-880 pour un travail de haute précision Avec une liaison à huit axes et un dévidoir rotatif, ce modèle offre une stabilité et une précision élevées. Il peut gérer des tâches de formage complexes et est idéal pour les ateliers cherchant à produire des assemblages complets. Voir le produit →
 Série de cintreuses de fils CNC WNJ (diamètre de fil de 1 à 12 mm) La gamme de ce fabricant couvre des diamètres de fil de 1 à 12 mm avec liaison multi-axes. Il comprend des services mondiaux d’assistance et de pièces de rechange, ce qui en fait un choix fiable pour l’intégration de la production. Voir le produit →
L'ajout d'une ligne de pliage de fil à côté d'une presse plieuse permet à un atelier de proposer des assemblages complets au lieu de pièces individuelles. Le coût d'installation est faible et les machines fonctionnent suffisamment sans surveillance pour être économiques pour des lots de quelques centaines de pièces.
Le pliage à l'air forme la feuille avec un contact en seulement trois points : les deux bords de la matrice et le nez du poinçon. L'angle dépend de la profondeur du poinçon, donc un outil peut créer plusieurs angles. L'enfoncement enfonce complètement la feuille dans la matrice en V, ce qui réduit le retour élastique et affine le coin intérieur, mais augmente le tonnage de trois à quatre fois. Le matriçage comprime tellement le matériau que la forme du poinçon est enfoncée dans la feuille ; il nécessite le tonnage le plus élevé et offre la meilleure répétabilité pour les matériaux fins. Pour la plupart des travaux de tôlerie sur presse plieuse, le pliage à l’air est la valeur par défaut correcte.
Commencez par la règle de huit : pour l'acier doux, utilisez une ouverture en V égale à huit fois l'épaisseur du matériau. Passez à dix à douze fois pour l'acier inoxydable et à six à huit fois pour l'aluminium souple. Une matrice plus large réduit le tonnage et produit un rayon intérieur plus grand ; une matrice plus étroite augmente le tonnage et affine le rayon. L'ouverture en V ne doit jamais être inférieure à cinq fois l'épaisseur des matériaux standards.
La méthode la plus simple consiste à programmer un angle de flexion excessif égal au retour élastique mesuré. Utilisez une éprouvette provenant de la bobine exacte que vous utiliserez en production. Pour les matériaux à fort retour élastique tels que l'acier inoxydable ou l'acier 780 MPa, passez à l'enfoncement ou utilisez une presse plieuse avec mesure d'angle adaptative, qui corrige automatiquement la profondeur du poinçon après le premier pliage d'essai.
Utilisez la formule P = 650 x 9/24 = 243,75 kN par mètre, soit environ 24,8 tonnes par mètre. Ajoutez un facteur de sécurité et évitez de dépasser 80 % de la capacité nominale. Une presse plieuse de 40 tonnes constitue donc le choix minimum judicieux pour les coudes d'un mètre en acier doux de 3 mm. Augmentez la taille de la machine si vous pliez également de l'acier inoxydable ou de l'acier à haute résistance.
Des fissures se forment lorsque la surface extérieure atteint sa limite d'allongement. Les causes courantes sont un rayon de poinçon inférieur à 1,5 fois l'épaisseur du matériau, une flexion parallèle au grain laminé, une tôle écrouie issue d'une étape de formage antérieure ou une matrice en V trop étroite. Utilisez un rayon plus grand, pliez dans le sens du grain et confirmez avec un test de pliage sur des déchets avant la production.
Les machines servoélectriques conviennent aux tôles jusqu'à environ 3 mm, avec un fonctionnement plus propre, un coût énergétique inférieur et une meilleure répétabilité de positionnement. Les machines hydrauliques CNC restent supérieures pour les tôles épaisses, les pièces profondes et les longues lignes de pliage, car elles génèrent un tonnage élevé sur toute la course. Choisissez le servo-électrique pour les travaux de précision à faible épaisseur et la CNC hydraulique pour la fabrication générale avec une large gamme de matériaux.
Le pliage de tôle sur presse plieuse est un processus mature et la technologie n’a pas changé dans ses principes fondamentaux. Ce qui différencie les ateliers rentables, c'est la discipline : sélection correcte des matrices, calcul honnête du tonnage, compensation du retour élastique testée et entretien régulier des outils. Appliquez ces pratiques de manière cohérente et la presse plieuse devient l'une des machines les plus prévisibles sur le terrain.
TK-13200, TK-7230 TK-13200、 TK-7230 MACHINE À ENROULER LES RESSORTS CNC 12 AXES ...
Voir les détails
TK-13200, TK-7230 TK-13200、 TK-7230 MACHINE À ENROULER LES RESSORTS CNC 12 AXES ...
Voir les détails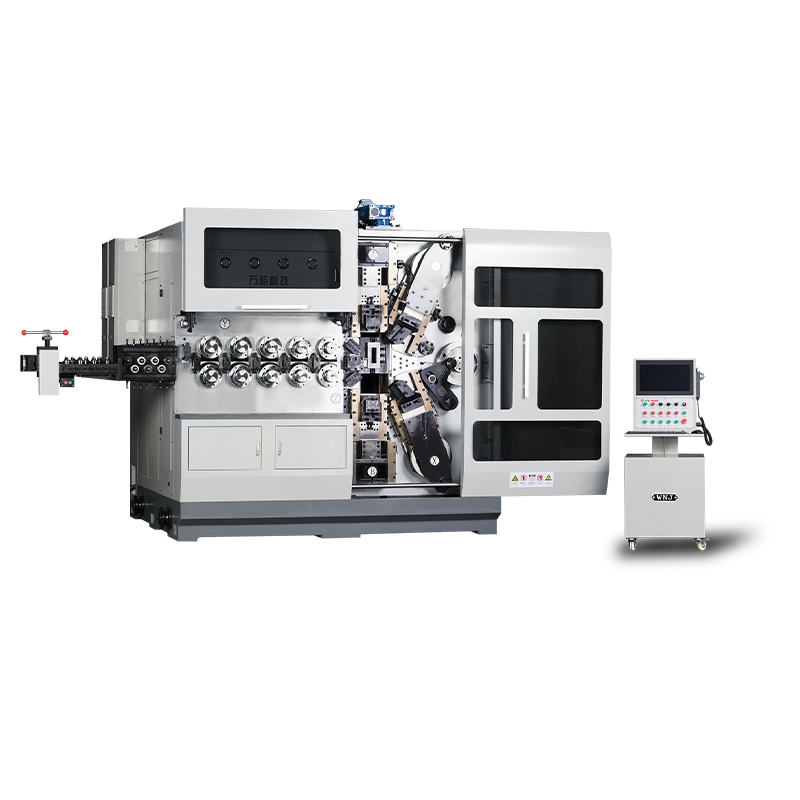
TK12120 MACHINE À ENROULER LES RESSORTS CNC TK-12120 12 AXES ...
Voir les détails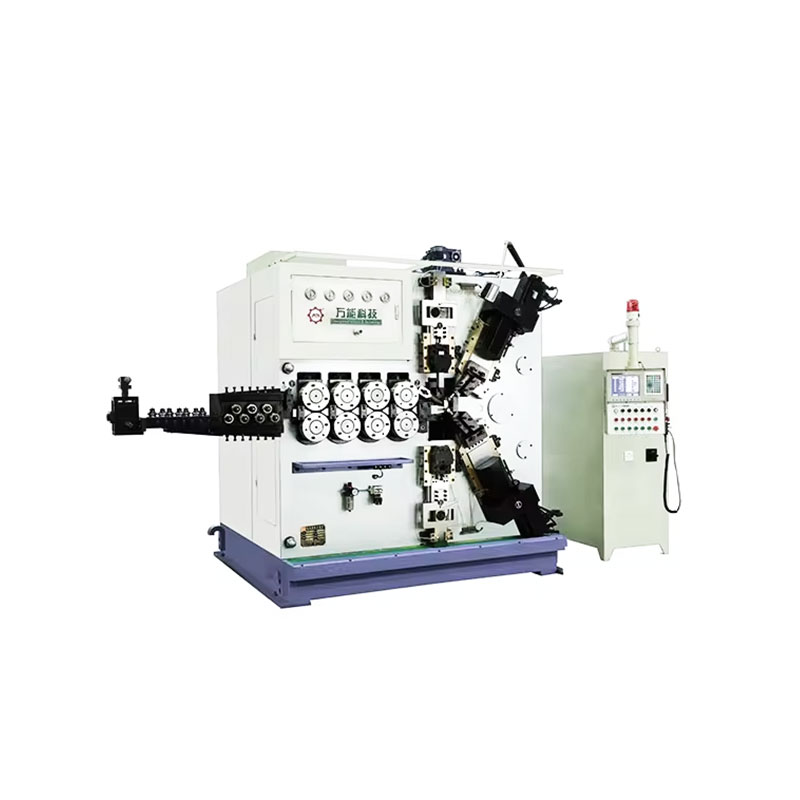
TK-6160 MACHINE À ROULER À RESSORT CNC TK-6160 ...
Voir les détails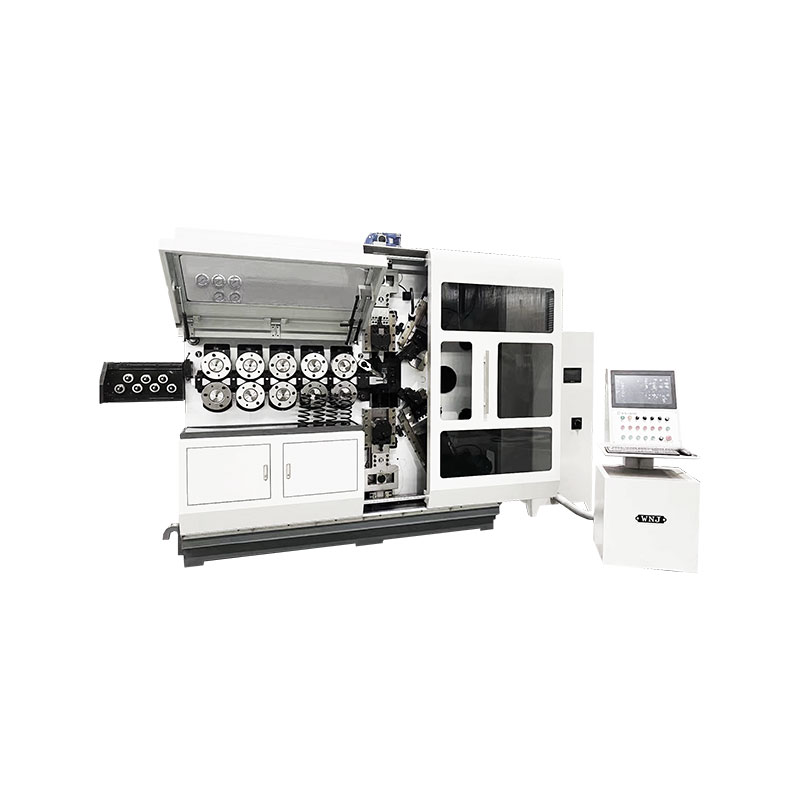
TK-6120 MACHINE À ROULER À RESSORT CNC TK-6120 ...
Voir les détails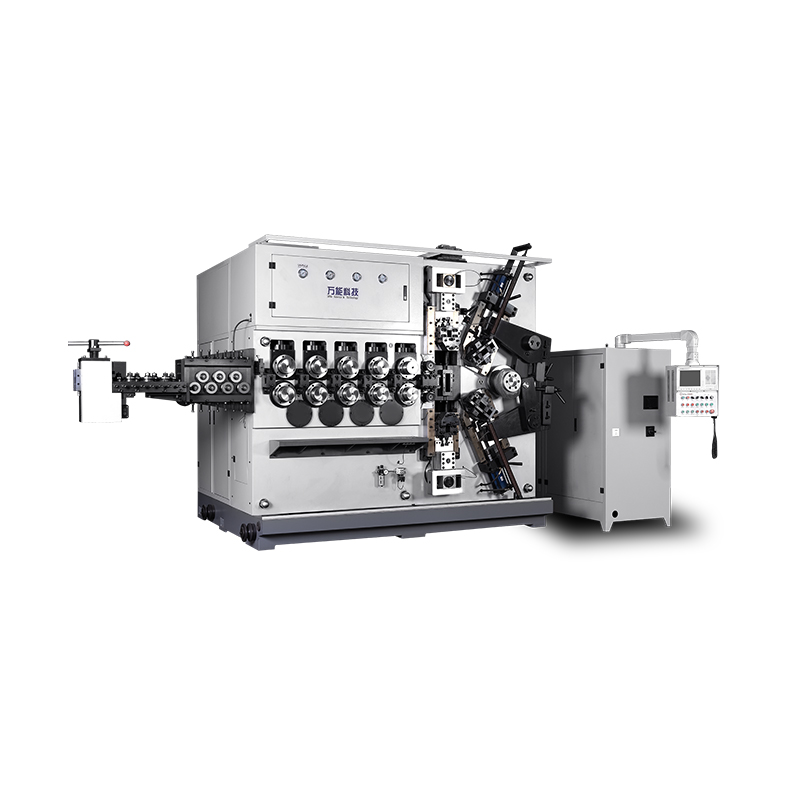
TK-5200 MACHINE À ENROULER LES RESSORTS CNC TK-5200 5 AXES ...
Voir les détails
TK-5160 MACHINE À ENROULER LES RESSORTS CNC TK-5160 5 AXES ...
Voir les détails
TK-5120 MACHINE À ENROULER LES RESSORTS CNC TK-5120 5 AXES ...
Voir les détailsCode QR mobile