Langue
Actualités
Accueil / Actualités / Comment plier un fil : méthodes manuelles, rayons de courbure, retour élastique et options CNC

Le pliage d'un fil est une déformation plastique contrôlée, et cela ne fonctionne que lorsque l'on gère trois variables en même temps : le support, le rayon de courbure et le retour élastique. Soutenez le fil des deux côtés du coude pour que la déformation se produise exactement là où vous le souhaitez. Gardez le rayon intérieur au-dessus du minimum que le matériau peut tolérer. Ensuite, pliez-vous d'une quantité mesurée pour que le fil revienne à l'angle dont vous avez réellement besoin. Un fil de cuivre recuit de 1 mm suivra vos doigts. Une tige en acier à ressort trempé à l'huile de 5 mm se fissurera à l'extérieur d'un pli serré à moins que le rayon, l'état et la direction du pli ne soient planifiés avant qu'un outil ne la touche.
Ce guide couvre la mécanique derrière un pliage, les chiffres de rayon qui comptent, une méthode de pliage manuel reproductible, le comportement des matériaux de fil courants et le point où une cintreuse manuelle cesse d'être pratique et une cintreuse de fil CNC prend le relais. Chaque numéro ici est un point de départ pour un test de pliage, et non un substitut à un tel.
Lorsqu'un fil se plie, l'extérieur de la courbe s'étire et l'intérieur se comprime. La couche intermédiaire, appelée axe neutre, conserve sa longueur d'origine. Le nombre qui décide si le pli survit est la déformation sur la surface extérieure, et il est rapide à calculer :
Déformation superficielle = d / (2R d) , où d est le diamètre du fil et R est le rayon de courbure intérieur.
Ces trois résultats expliquent la plupart des courbures fissurées en atelier : trop d'étirement, sur un rayon trop petit, dans un matériau qui n'a quasiment plus de ductilité. Extrayez la contrainte de flexion autorisée de la fiche technique du fournisseur de fil et comparez-la avec le chiffre calculé avant de valider un lot. Chaque courbure durcit également le fil à cet endroit, de sorte qu'un fil qui se plie proprement une fois peut se casser si vous l'ouvrez et le fermez à plusieurs reprises au même point.
Le rayon de courbure minimum est normalement écrit comme un multiple du diamètre du fil, car un fil de 1 mm et un fil de 6 mm fabriqués à partir du même alliage ne partagent pas la même limite de rayon absolu. Le tableau ci-dessous répertorie les valeurs de départ typiques utilisées dans le formage de fils et la fabrication de ressorts. Les tempéraments plus durs font monter le chiffre ; le préchauffage ou le recuit le tire vers le bas.
| Matériau du fil | Rayon intérieur minimum | Note pratique |
|---|---|---|
| Cuivre recuit, laiton | 0,5d à 1d | Très indulgent, faible retour élastique |
| Acier doux, recuit | 1j à 2j | Surveillez la peau d'orange sur un bouillon épais |
| Inox 304, 316 recuit | 1j à 2j | Le travail durcit rapidement, pliez une fois |
| Bronze phosphoreux, trempe printanière | 3D à 4D | Retour élastique modéré, bords nets |
| Fil à musique, acier à ressort trempé à l'huile | 4j à 6j | Haute résistance, retour élastique élevé |
Si une conception nécessite un rayon plus serré que celui autorisé par le tableau, vous avez trois options : passer à un état plus doux, préchauffer la zone de courbure pour réduire la limite d'élasticité, ou modifier le diamètre du fil et utiliser deux fils plus fins là où un fil épais était prévu.
Dès que la force de flexion est relâchée, la partie élastique de la déformation récupère et le pli s'ouvre. C'est un retour élastique, et ce n'est pas un petit effet. En pratique, la quantité varie en fonction de l'état et du rapport entre le rayon de courbure et le diamètre du fil.
La méthode fiable consiste à plier une éprouvette à l'angle cible, à mesurer ce que vous avez réellement obtenu et à calculer un facteur de sur-courbure : facteur de sur-courbure = angle cible / angle obtenu. Multipliez ensuite chaque angle du travail par ce facteur. Si une cible de 90 degrés ressort à 82 degrés, le facteur est de 1,098, vous programmez donc 99 degrés pour atterrir sur 90. Les programmes de pliage CNC stockent cette compensation comme valeur de correction et l'appliquent par pliage, c'est pourquoi une machine qui compense bien conservera un angle longtemps après qu'un opérateur manuel ait cessé de revérifier chaque pièce.
Le pliage à main levée fonctionne pour les prototypes et les réparations, mais il ne se répète pas. La séquence ci-dessous maintient une pièce pliée à la main proche du dessin, et la même logique s'applique directement à la programmation de la machine.
Les outils manuels utiles pour ce travail comprennent des pinces à bec rond pour les petits diamètres, des pinces à action parallèle qui maintiennent les mâchoires à l'équerre par rapport au fil, une cintreuse à suçon pour les balayages de type conduit, un bloc et un maillet en bois dur pour des courbes douces sur une forme, et une presse à arbre lorsque le fil de 4 mm à 8 mm a besoin de plus de levier que ce que votre poignet peut fournir.
Le choix du matériau modifie le pliage bien plus que ce à quoi la plupart des gens s'attendent, et c'est la première chose à régler avant de discuter des rayons ou de l'outillage.
La charge de flexion augmente à peu près avec le carré du diamètre, donc le saut d'un fil de 2 mm à 4 mm ne représente pas le double de l'effort, il est plus proche de quatre fois. Cette seule relation explique pourquoi les outils changent si brusquement à mesure que le fil devient plus épais.
L’autre facteur limitant est la répétition. Le pliage à la main convient pour dix pièces ; un travail comportant des milliers de formes de fil identiques nécessite une machine capable de reproduire la séquence de pliage sans jugement de l'opérateur, car l'opérateur est la plus grande source de variation dans tout processus manuel.
Une cintreuse de fils CNC remplace les mains de l'opérateur par des axes servocommandés. Le fil est alimenté par une paire de rouleaux qui mesurent la longueur, mis en rotation par une broche qui définit le plan du prochain pli et formé par des glissières d'outils ou des broches de pliage qui se déplacent vers des positions programmées. Étant donné que chaque axe est asservi, la machine peut appliquer une correction de retour élastique différente à chaque virage du programme et répéter la même séquence à chaque changement de vitesse. Le principe de fonctionnement de base de ces machines, y compris la manière dont les axes d'avance, de rotation et de pliage coopèrent, est expliqué dans ce document. guide sur le fonctionnement d'une machine à cintrer .
Deux capacités sont les plus importantes lorsque vous passez du pliage manuel à une machine. Tout d'abord, le contrôle de la longueur : les rouleaux d'alimentation maintiennent la longueur coupée à une fraction de millimètre, de sorte que les distances de pliage à pliage dans une pièce à plusieurs plis restent constantes. Deuxièmement, le contrôle de l'angle : les broches de flexion des servos peuvent maintenir un angle de courbure de quelques dixièmes de degré une fois la valeur de retour élastique réglée, ce qui est beaucoup plus serré qu'un contrôle du rapporteur sur le banc.
 MACHINE À CINTRER LES FILS À RESSORT CNC ZW-480 4AXES MACHINE À CINTRER LES FILS À RESSORT CNC ZW-480 4AXES Voir le produit →
Une machine à quatre axes de ce type couvre la majorité des formes de fils bidimensionnels et des pièces tridimensionnelles simples : avance, rotation et deux sens de pliage. Pour les ateliers produisant des crochets, des clips, des poignées, des cadres et de simples grilles, cette configuration est généralement suffisante.
Le nombre d'axes droits est déterminé par la géométrie de la pièce et non par la taille du budget. Un moyen utile de le planifier est de compter le nombre de mouvements indépendants dont le fil a besoin.
 MACHINE À ENROULER LES RESSORTS CNC À 5 AXES TK-5120 MACHINE À ENROULER LES RESSORTS CNC À 5 AXES TK-5120 Voir le produit →
Une cintreuse à cinq axes est l'étape habituelle lorsqu'une forme de fil présente des courbures qui se tordent hors du plan, comme un clip de retenue avec une jambe décalée ou un cadre avec un coin plié. Les fournisseurs du secteur automobile et de la mobilité spécifient souvent cette classe de machines car les cadres de siège, les biellettes et les extrémités de câbles combinent plusieurs plans de courbure en une seule pièce ; les exigences pour ce secteur sont résumées dans le applications de formage de fils pour l'automobile et la mobilité aperçu.
La plupart des défauts de pliage remontant à un lot sont définis au début du cycle et non au milieu. Parcourez cette liste avant que la première bonne partie ne soit signée.
 PORTE-FIL SLB-2800 Informations supplémentaires Voir le produit →
Le matériel d'alimentation en fil fait partie du processus de pliage et n'est pas un accessoire. Un râtelier d'alimentation motorisé ou à fonctionnement libre avec tension contrôlée élimine une grande partie de la variation de longueur qui apparaît sous forme de pièces rejetées trois heures après le début d'une équipe.
Lorsqu’un virage se passe mal, le symptôme indique généralement l’une des rares causes. Le tableau ci-dessous associe les défauts courants à la correction qui les résout le plus rapidement.
| Défaut | Cause probable | Première correction |
|---|---|---|
| Fissure ou fente à l'extérieur du virage | Rayon inférieur au minimum de matériau ou fil déjà écroui | Augmentez le rayon ou passez à un tempérament plus doux |
| L'angle dérive tout au long de la course | Valeur de retour élastique trop faible, modification de la tension du fil, usure de l'outil | Testez à nouveau le retour élastique, stabilisez la tension de la bobine |
| Plier les torsions hors de l'avion | Axe de rotation mal aligné, support insuffisant près du virage | Recalibrer la rotation, ajouter un guide proche de l'outil |
| Section aplatie ou ovale au niveau du virage | Rayon de broche trop petit, pression de serrage trop élevée | Faites correspondre la goupille à 2R, réduisez la force de serrage |
| Longueur finie courte ou longue | Surépaisseur de pliage ignorée, glissement d'alimentation | Ajoutez une marge de pliage à la longueur à plat, vérifiez l'adhérence du rouleau. |
Un virage qui semble correct n’est pas un virage qui mesure bien. Trois chèques attrapent presque tout.
La fréquence d’échantillonnage doit suivre le processus et non le calendrier. Une course stable avec une valeur de retour élastique stable peut être vérifiée toutes les cinquantièmes pièces ; une conduite qui vient d'être mise en place, ou qui utilise un nouveau lot de fils, mérite un contrôle au premier article et à chaque changement d'outil.
Serrez le fil dans un étau à mâchoires souples ou maintenez-le contre une goupille fixe, puis tirez l'extrémité libre autour d'une forme ronde. Le diamètre de la forme doit être proche du double du rayon intérieur souhaité, car le fil rebondira et s'ouvrira légèrement. Marquez d'abord la ligne de pliage à partir d'une référence afin que la pièce reste dimensionnellement cohérente.
Cela dépend du matériau et de l'état, et il est normalement indiqué comme un multiple du diamètre du fil. Le cuivre recuit peut accepter un demi-diamètre ; le fil à musique et l'acier à ressort trempé à l'huile nécessitent généralement quatre à six diamètres. Confirmez toujours par rapport à la fiche technique du fournisseur de fil pour le lot spécifique.
Mesurez-le plutôt que de deviner. Pliez une éprouvette, enregistrez l'angle que vous avez obtenu et divisez l'angle cible par ce chiffre. La récupération typique va de un à trois degrés sur le cuivre recuit et jusqu'à quinze degrés sur l'acier à ressort dur, de sorte que le multiplicateur est le plus important sur le fil à haute résistance.
Oui, dans certaines limites. Les qualités comprises entre 0,5 mm et 2 mm se plient avec de bonnes pinces et un gabarit si le rayon est généreux. Au-delà, l'effort et le retour élastique deviennent difficilement contrôlables, et le risque de fissuration à l'extérieur du virage augmente fortement.
La surface extérieure a dépassé la contrainte que le matériau peut supporter. Trois raisons habituelles : le rayon intérieur est plus petit que ce que permet le matériau, le fil a déjà été écroui par une opération antérieure, ou l'état est trop dur pour l'application. Le calcul de la déformation superficielle avec d / (2R d) montre rapidement jusqu'où la conception est allée au-delà de la limite.
Uniquement lorsque le rayon requis est plus serré que ce que le matériau permet dans son état actuel, ou lorsque le fil est suffisamment épais pour que la formation de charges devienne peu pratique. Le chauffage local réduit la limite d'élasticité dans la zone de pliage, mais il modifie également les propriétés de cette zone, de sorte que les pièces qui supportent une charge doivent être évaluées par la suite plutôt que supposées être en bon état.
Le pliage produit des angles et des formes discrets sur un fil qui passe dans la machine. L'enroulement produit une hélice continue, dans laquelle le fil est enroulé autour d'un pas et d'un diamètre qui nécessitent généralement une étape suivante de soulagement des contraintes. De nombreuses machines gèrent les deux, mais l'outillage, la stratégie de contrôle et l'accent mis sur les tolérances sont différents.
Coupez après le pli final, laissez suffisamment de longueur droite pour que l'outil de coupe puisse saisir sans tirer la pièce et réglez la correction du retour élastique sur le dernier pli séparément des précédents. Le pliage final nécessite généralement le plus de compensation car la pièce n'est plus retenue par le reste de la forme du fil.
Bien plier un fil se résume à quatre décisions prises dans l'ordre : le matériau et l'état, le rayon intérieur mesuré par rapport à la formule de déformation, une valeur de courbure excessive prise à partir d'une véritable éprouvette et un processus qui correspond à la quantité. Dix pièces appartiennent à un banc avec un gabarit. Dix mille pièces avec trois plans de pliage appartiennent à une cintreuse servocommandée avec alimentation en fil contrôlée et corrections de retour élastique enregistrées.
Exécutez d’abord le test de pliage. Mesurez l'angle, le rayon et la longueur finie. Ces trois chiffres vous indiquent si le travail reste manuel ou passe sur une machine, et ils vous donnent les valeurs de départ pour l'itinéraire que vous choisissez.
TK-13200, TK-7230 TK-13200、 TK-7230 MACHINE À ENROULER LES RESSORTS CNC 12 AXES ...
Voir les détails
TK-13200, TK-7230 TK-13200、 TK-7230 MACHINE À ENROULER LES RESSORTS CNC 12 AXES ...
Voir les détails
TK12120 MACHINE À ENROULER LES RESSORTS CNC TK-12120 12 AXES ...
Voir les détails
TK-6160 MACHINE À ROULER À RESSORT CNC TK-6160 ...
Voir les détails
TK-6120 MACHINE À ROULER À RESSORT CNC TK-6120 ...
Voir les détails
TK-5200 MACHINE À ENROULER LES RESSORTS CNC TK-5200 5 AXES ...
Voir les détails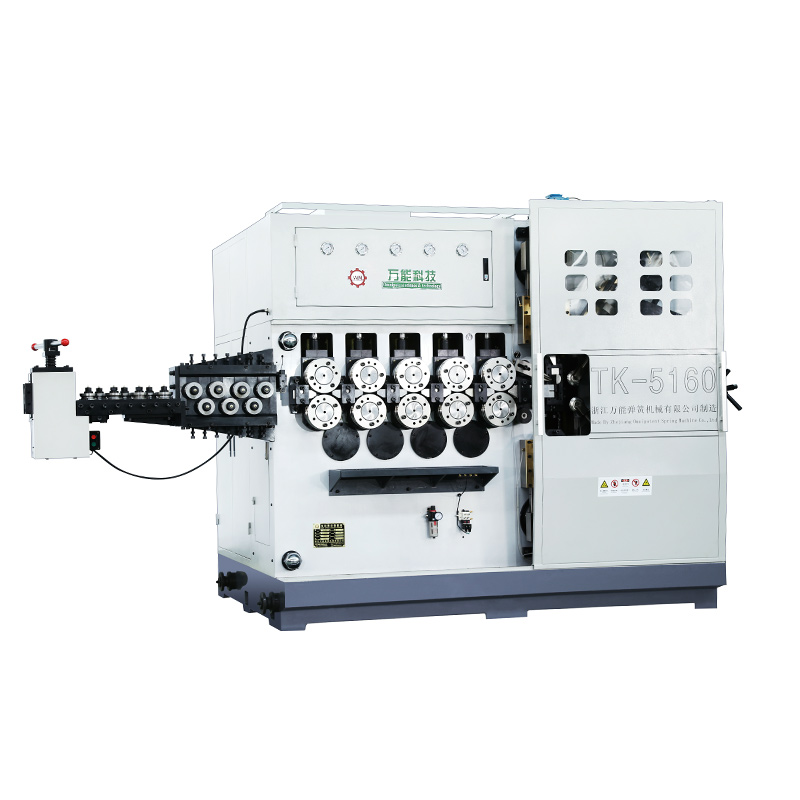
TK-5160 MACHINE À ENROULER LES RESSORTS CNC TK-5160 5 AXES ...
Voir les détails
TK-5120 MACHINE À ENROULER LES RESSORTS CNC TK-5120 5 AXES ...
Voir les détailsCode QR mobile