Langue
Actualités
Accueil / Actualités / Guide d'achat de machines à cintrer : cintrage de fils CNC, spécifications et utilisations industrielles

A machine à cintrer est un outil de production qui remodèle le fil, la tige, le tube ou le métal plat selon des angles et des courbes prédéterminés à l'aide d'une force mécanique, d'une servocommande CNC ou d'une combinaison des deux. Dans la fabrication de ressorts et de composants en fil métallique, la définition pratique est plus exigeante : l'équipement doit alimenter, redresser, plier et couper le matériau en un cycle continu tout en maintenant des tolérances dimensionnelles de l'ordre de ±0,1 mm.
La réponse directe à la question d'achat la plus courante est la suivante : choisissez un Machine à cintrer les fils CNC lorsque vos pièces contiennent plus de deux pliages, lorsque la taille des lots change fréquemment ou lorsque les clients exigent une répétabilité documentée du programme. Choisissez une cintreuse manuelle ou hydraulique uniquement pour une production de gros volumes et de forme unique avec des tolérances généreuses.
Chaque cintreuse appartient à l'une des trois familles de commandes, et la différence compte plus pour l'économie d'exploitation que pour le prix d'achat.
| Type | Méthode de contrôle | Plage de diamètre typique | Idéal pour |
|---|---|---|---|
| Manuel / Mécanique | Modèle d'opérateur | Fil de 0,5 à 3 mm | Prototypes, pièces de réparation |
| Hydraulique | Matrices de cylindres | Tube de 3 à 50 mm, barre d'armature | Cintrage de tuyaux, construction |
| Servomoteur CNC | Servomoteurs programmés | Fil de 0,3 à 12 mm | Ressorts, clips, supports, formes complexes |
Une cintreuse de fils CNC transforme un dessin de pièce 3D en une séquence de mouvements d'asservissement coordonnés. Cinq sous-systèmes fonctionnent ensemble à chaque cycle :
Cette architecture permet à une seule machine de produire un ressort de siège inclinable, une forme de fil chirurgical et une attache de meuble en même temps. Un modèle comme le Machine à cintrer les fils à ressort CNC à 4 axes ZW480 associe un contrôle d'alimentation indépendant à un bras de pliage bidirectionnel, permettant aux opérateurs de réaliser les ressorts de bagages, les ressorts de siège et les formes de fils médicaux en un seul passage sans opérations secondaires.
Si vous avez besoin de la séquence mécanique complète, notre guide sur comment fonctionne une cintreuse étape par étape explique en détail le rôle de chaque rouleau et mandrin.
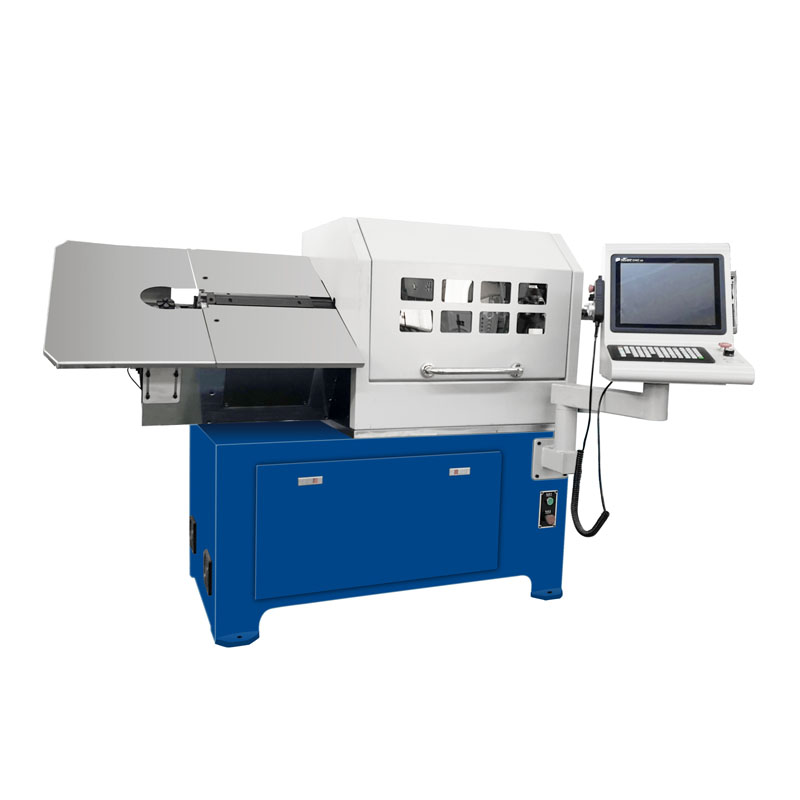 Machine à cintrer les fils à ressort CNC à 4 axes ZW-480 Avec une liaison à quatre ou sept axes et une alimentation en fil servo, cette machine offre une haute précision et stabilité pour le formage du fil. Comparez ses spécifications à vos exigences de temps de cycle et de tolérance. Voir le produit →
Avant de comparer les devis, placez chaque machine candidate par rapport au cadre ci-dessous. Ces six spécifications ont la plus grande influence sur la capacité d'une machine à produire vos pièces dans le temps de cycle et la tolérance requis.
| Spécification | Ce qu'il vous dit | Impact pratique |
|---|---|---|
| Nombre d'axes | Nombre de mouvements asservis | Plus d'axes permettent des formes plus complexes mais augmentent le prix |
| Plage de diamètre de fil | Tailles de fil minimales et maximales acceptées par le système d'alimentation | Le fil en dehors de la plage provoque des bourrages d’alimentation et des courbures imprécises |
| Vitesse d'avance maximale | Généralement 30 à 100 m/min | Détermine directement le temps de cycle pour les pièces longues |
| Pliage arm rotation | Pliage range in degrees | Définit si les contre-dépouilles et les courbures inversées sont possibles |
| Stockage du programme | Nombre de programmes pièce en mémoire | Un stockage plus grand raccourcit le changement de production en atelier |
| Répétabilité | Écart entre parties consécutives | Une répétabilité plus stricte réduit les rebuts lors des tirages à grand volume |
Pour un atelier spécialisé travaillant du fil pour l'automobile et l'ameublement entre 1,0 mm et 4,5 mm, une machine à 4 axes avec une vitesse d'avance de 80 m/min couvre la plupart des pièces standard. Pour des tolérances plus strictes dans les composants aérospatiaux ou médicaux, choisissez une machine à 5 axes ou plus avec un système de formage sans came, car l'axe supplémentaire transporte l'outil autour des contre-dépouilles au lieu de forcer le repositionnement de la pièce.
Les machines à cintrer produisent les formes de fil de maintien, de serrage et de transmission de force qui complètent les ressorts hélicoïdaux. La demande chevauche fortement la production printanière dans ces secteurs :
Dans la construction automobile, une voiture de tourisme moderne contient environ 60 à 120 éléments à ressort selon le modèle, ainsi que des dizaines de clips et de supports en fil formé qui ne sont pas techniquement classés comme ressorts (estimation de l'industrie). Les sous-traitants qui souhaitent capturer ce travail utilisent généralement une machine comme la Machine à cintrer les ressorts ZW880 , car sa gamme de diamètres étendue couvre les supports structurels et les supports de cadre tout en préservant la précision nécessaire aux ressorts de siège.
Pour des idées de planification de production spécifiques au secteur, lisez notre notes d'application pour l'automobile et la mobilité .
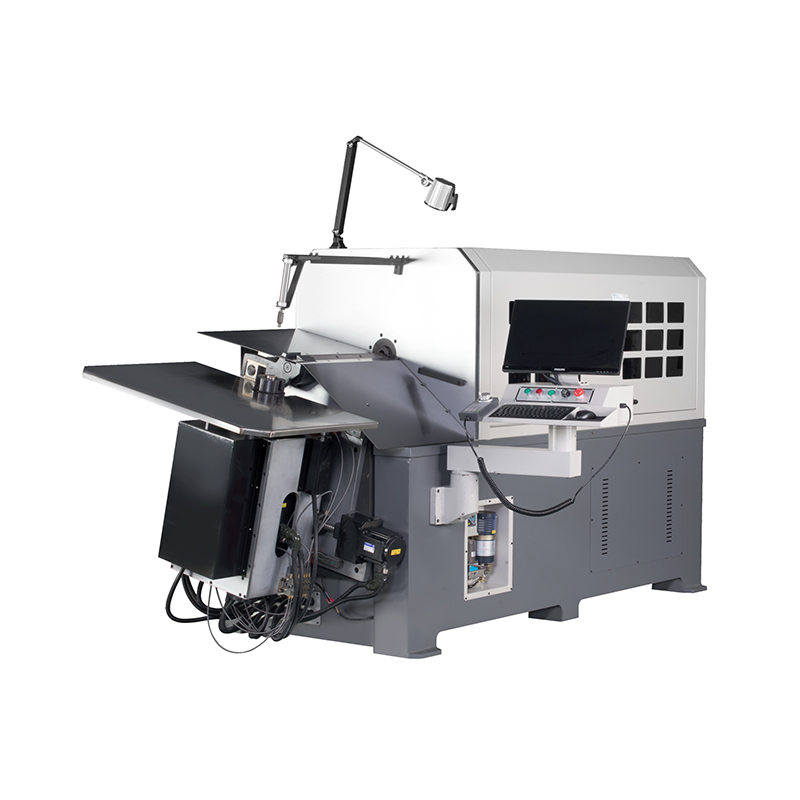 Machine à cintrer les fils à ressort CNC à 8 axes ZW-880 Dotée de huit axes pour un pliage complexe et d'un dévidoir rotatif pour plus de stabilité, cette machine convient aux applications exigeantes. Évaluez ses axes et sa capacité d’alimentation pour éviter les erreurs d’achat courantes. Voir le produit →
Suivez cinq étapes dans cet ordre et vous éviterez les deux erreurs d'achat les plus courantes : acheter trop d'axes et sous-spécifier le dévidage du fil.
L’erreur la plus courante est de sous-estimer le dévidage du fil. L'alimentateur représente environ 30 % de tous les événements liés à l'usure de la machine. Un atelier qui envisage d'utiliser du fil à ressort en acier inoxydable ou trempé à l'huile devrait insister sur des rouleaux d'alimentation trempés et un système de lubrification automatique comme équipement standard.
Une cintreuse est aussi productive que son programme de maintenance. Trois routines séparent les magasins bien gérés des autres :
Prévoyez environ 2 à 3 % de la valeur de la machine par an pour les consommables. Les lames de cisaillement et les mandrins de cintrage sont les pièces qui tombent en panne en premier, et les délais de livraison varient généralement de deux à quatre semaines. Un jeu de rechange est rentabilisé dès la première fois qu'une lame s'écaille.
Une machine à enrouler les ressorts enroule le fil autour d'un mandrin selon un trajet hélicoïdal pour produire des bobines avec un pas, un diamètre et un nombre de bobines actives contrôlés. Une machine à cintrer forme des formes de fils ouverts telles que des clips, des supports, des crochets et des anneaux en créant des angles dans un ou plusieurs plans. La plupart des usines de ressorts utilisent les deux : la bobineuse pour les ressorts ronds et la cintreuse pour les formes en fil correspondantes.
Oui, dans la plage de diamètre et de traction nominale. Les matériaux courants comprennent l'acier à ressort, l'acier inoxydable, le fil à musique, le laiton, l'aluminium et le fil enduit. Chaque matériau utilise une pression de rouleau d'alimentation et une vitesse de pliage différentes, et ces valeurs sont stockées avec le programme de pièce.
Les formes bidimensionnelles et les crochets simples nécessitent 3 axes. Les pièces pliées sur des plans différents nécessitent au moins 4 axes. Les formes en contre-dépouille telles que les ressorts à double torsion ou les anneaux de retenue multitours nécessitent généralement 5 à 12 axes.
Recherchez un arrêt d'urgence sur le panneau de commande et dans la zone d'alimentation du fil, une protection de verrouillage transparente au-dessus de la zone de pliage et une limite de couple servo qui arrête l'axe si le fil se coince. Ces fonctionnalités sont standard sur les machines CNC de haute qualité et fortement recommandées pour tout atelier.
Avec une cintreuse de fils CNC, un opérateur peut réaliser des pièces simples après un à trois jours de formation. La programmation de pièces 3D complexes prend normalement une à deux semaines de pratique. Les fournisseurs qui proposent une formation sur site réduisent considérablement cette courbe d’apprentissage.
Oui. Les cintreuses peuvent être synchronisées avec les redresseurs de bobines, les unités de coupe à longueur et les machines de bobinage en amont via l'interface PLC, créant ainsi une cellule entièrement automatisée. Les signaux du dévidoir et du coupe-fil sont les deux principaux points de synchronisation.
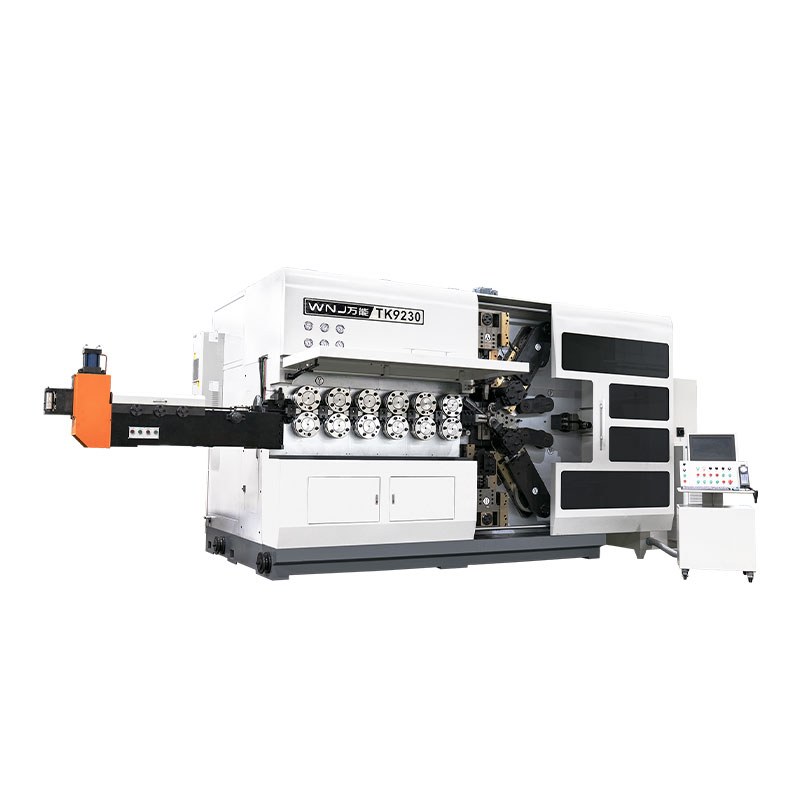
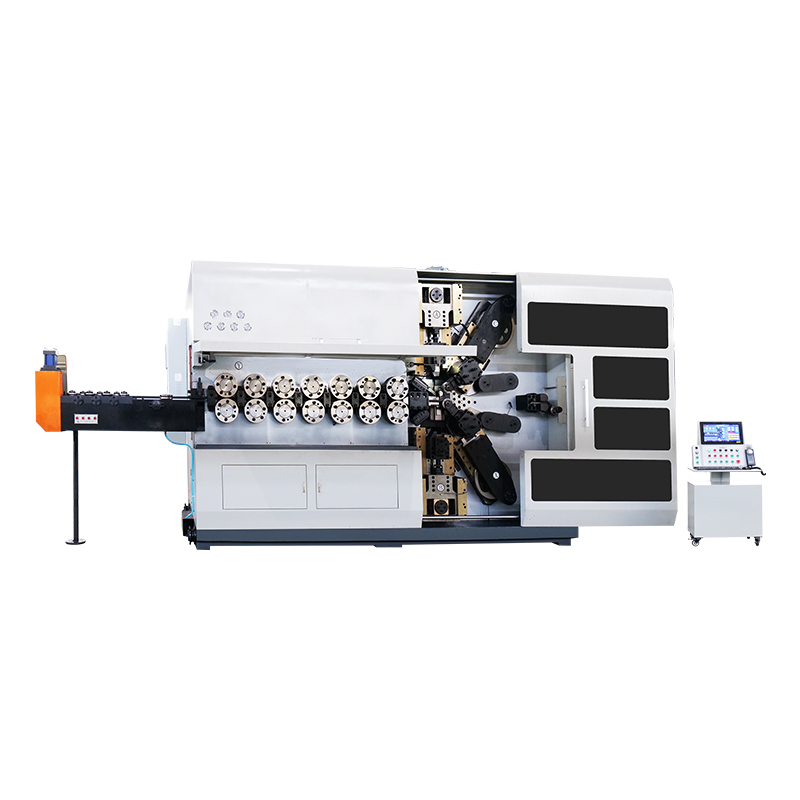
TK-13200, TK-7230 TK-13200、 TK-7230 MACHINE À ENROULER LES RESSORTS CNC 12 AXES ...
Voir les détails
TK-13200, TK-7230 TK-13200、 TK-7230 MACHINE À ENROULER LES RESSORTS CNC 12 AXES ...
Voir les détails
TK12120 MACHINE À ENROULER LES RESSORTS CNC TK-12120 12 AXES ...
Voir les détails
TK-6160 MACHINE À ROULER À RESSORT CNC TK-6160 ...
Voir les détails
TK-6120 MACHINE À ROULER À RESSORT CNC TK-6120 ...
Voir les détails
TK-5200 MACHINE À ENROULER LES RESSORTS CNC TK-5200 5 AXES ...
Voir les détails
TK-5160 MACHINE À ENROULER LES RESSORTS CNC TK-5160 5 AXES ...
Voir les détails
TK-5120 MACHINE À ENROULER LES RESSORTS CNC TK-5120 5 AXES ...
Voir les détailsCode QR mobile