Langue
Actualités
Accueil / Actualités / Comprendre les ressorts hélicoïdaux : comment la géométrie des bobines stocke et libère de l'énergie

Un ressort hélicoïdal est un fil enroulé en spirale continue qui stocke et libère de l’énergie mécanique. Lorsque vous le comprimez, l'étirez ou le tordez, le ressort se déforme et stocke de l'énergie. Lorsque la force externe est supprimée, il reprend sa forme originale. Ce mécanisme simple mais puissant est la raison pour laquelle les ressorts hélicoïdaux apparaissent dans tout, des suspensions de voiture aux minuscules boutons de votre smartphone.
Le mot « hélicoïdal » décrit la géométrie de la bobine elle-même. Cette forme en spirale répartit les contraintes sur toute la longueur du fil, ce qui signifie que même un fil relativement fin peut supporter une charge importante. Si vous prenez un ressort de compression typique avec un diamètre de fil de 2 mm et un diamètre extérieur de 25 mm, il peut facilement supporter des centaines de Newtons de force sans se déformer de façon permanente. Cette efficacité explique pourquoi la conception hélicoïdale reste le format de ressort le plus largement utilisé dans l’ingénierie moderne depuis plus de 150 ans.
Pour les fabricants, l’implication pratique est simple : la façon dont vous enroulez le fil détermine le comportement du ressort. Le pas, le nombre de bobines, le diamètre du fil et la configuration des extrémités affectent tous directement le comportement du ressort sur le terrain. L'obtention de ces paramètres pendant la production dépend de la précision de la machine de fabrication de ressorts.
Conclusion : un ressort hélicoïdal convertit l'énergie mécanique en déformation élastique et en retour, et la qualité de cette conversion est définie par la précision avec laquelle il est fabriqué.Avant de sélectionner une machine de fabrication, vous devez clairement comprendre quel type de ressort hélicoïdal vous allez produire. Les trois catégories principales exigent chacune des capacités différentes en matière d'outillage, de configuration et de machine.
Les ressorts de compression résistent à une force de compression axiale. Les bobines sont espacées d'un espace d'air entre elles afin que le ressort puisse se raccourcir lorsqu'il est chargé. Ils représentent le segment le plus important du marché des ressorts et sont produits en énormes volumes par des bobineuses CNC. Les applications courantes incluent les systèmes de suspension automobile, les amortisseurs, les ressorts de soupapes de moteur, les noyaux de matelas et les équipements pneumatiques industriels. Un ressort de compression d'une longueur libre de 50 mm et d'un diamètre de fil de 2,5 mm peut être conçu pour comprimer 20 mm avant d'atteindre sa hauteur solide, ce qui signifie qu'il offre une résistance sur toute la plage de déflexion.
Les ressorts de traction fonctionnent de manière inverse : ils résistent à une force de traction. Les bobines sont normalement enroulées étroitement ensemble, sans entrefer, et le ressort s'étire lorsqu'il est chargé. Les extrémités comportent généralement des crochets, des boucles ou des inserts filetés pour la fixation. Les ressorts d'extension apparaissent dans les trampolines, les mécanismes de portes de garage, les poussettes et les systèmes de tension pour les bandes transporteuses. Étant donné que le fil est soumis à une tension axiale, la défaillance du crochet d'extrémité est un problème courant, c'est exactement pourquoi les outils de formage de précision sont importants dans le processus de bobinage.
Un ressort de torsion résiste au couple de rotation. Les extrémités sont positionnées de manière à pouvoir être fixées à des composants qui tournent les uns par rapport aux autres. Les ressorts de torsion stockent l'énergie lorsqu'ils sont tordus et la libèrent sous forme de force de rotation. Ils sont essentiels dans les pinces à linge, les pièges à souris, les mécanismes d'horlogerie, les systèmes de freinage des véhicules et les interrupteurs électriques. Les paramètres de conception des ressorts de torsion incluent la longueur et l'angle des branches, qui nécessitent généralement une machine de formage de ressorts CNC avec contrôle multi-axes pour produire avec précision.
Le processus de fabrication d'un ressort hélicoïdal est hautement déterministe. Chaque opération doit se dérouler dans l'ordre et tout écart dans une étape affecte directement la qualité du ressort. Vous trouverez ci-dessous une vue pratique, étape par étape, de ce qui se passe dans une installation de fabrication de ressorts.
Le fil brut provient d’une bobine et passe par un mécanisme de redressage. Le système d’alimentation en fil doit maintenir une tension uniforme. Si le fil est alimenté avec un glissement ou une traction inégale, le pas résultant sera incohérent, ce qui à son tour modifiera la raideur du ressort. Une unité d'alimentation en fil bien entretenue garantit que le fil pénètre dans la zone de formage à une vitesse et une force constantes.
C'est le cœur du processus. Dans une machine à enrouler les ressorts CNC, le fil est guidé autour d'un mandrin ou directement mis en forme par des outils servocommandés. Le pas est réglé par le mouvement axial des outils de formage par rapport au dévidoir. Pour les géométries de ressorts complexes, une machine de formage multi-axes coordonne plusieurs mouvements d'asservissement simultanément. C'est ici que le nombre d'axes de la machine détermine votre étendue de production.
 Machine d'enroulement de ressorts CNC avec options multi-axes Cette série de machines traite des diamètres de fil de 0,3 à 8,0 mm et prend en charge plusieurs axes pour diverses formes de ressorts. Idéal pour les productions nécessitant un bobinage précis et des performances de traitement thermique constantes. Voir le produit →
Après enroulement, la plupart des ressorts doivent être traités thermiquement pour soulager les contraintes internes et atteindre les propriétés mécaniques requises. Pour les ressorts en acier au carbone, une austénitisation à environ 850°C suivie d'une trempe à l'huile et d'un revenu entre 350°C et 450°C est standard. Le four de trempe maintient le ressort en température pendant une durée précise. Un traitement thermique inapproprié entraîne une fragilité, une rupture prématurée par fatigue ou une dureté incohérente à travers le lot.
Les ressorts de compression nécessitent des extrémités plates et parallèles. Les rectifieuses à ressort enlèvent le matériau pour créer les surfaces d'extrémité. Pour un ressort de haute précision, la tolérance de planéité peut être aussi faible que 0,05 mm par rapport au parallèle. Le processus de meulage permet également d'obtenir une longueur libre précise. Sans une rectifieuse appropriée, le ressort peut ne pas s'asseoir correctement dans un assemblage.
Les opérations finales comprennent le grenaillage pour améliorer la durée de vie en fatigue, le revêtement pour la résistance à la corrosion et l'inspection dimensionnelle pour vérifier les spécifications. Chaque ressort peut être inspecté pour vérifier sa longueur libre, son diamètre extérieur, sa raideur et sa qualité de surface.
Le matériau est la base de chaque printemps. Le choix correct des matériaux dépend de l'environnement d'exploitation, des conditions de charge, de la durée de vie prévue et des contraintes de coûts. Le tableau ci-dessous compare les matériaux les plus couramment utilisés dans la production de ressorts hélicoïdaux.
| Matériel | Résistance à la traction | Température de service maximale | Résistance à la corrosion | Applications principales |
|---|---|---|---|---|
| Acier au carbone 65Mn | 980-1080 MPa | 120°C | Faible | Ressorts industriels à usage général |
| Acier au silicium 60Si2Mn | 1 275-1 375 MPa | 200°C | Faible | Ressorts de suspension automobile robustes |
| 304 inoxydable | 515-675 MPa | 300°C | Élevé | Dispositifs médicaux, transformation des aliments, équipements extérieurs |
| Inox 316L | 485-620 MPa | 350°C | Très élevé | Traitement chimique, maritime, pharmaceutique |
| Durcissement par précipitation 17-7PH | 1650-1900 MPa | 400°C | Élevé | Composants aérospatiaux, machines performantes |
| Bronze phosphoreux | 510-650 MPa | 100°C | Moyen | Contacts électriques, connecteurs, interrupteurs |
Du point de vue de la production, plus le matériau est dur, plus le défi pour votre machine à bobiner est grand. Les matériaux à haute résistance comme le 17-7PH nécessitent une plus grande force de formage et des composants de machine plus rigides. Si vous envisagez de travailler avec des alliages exotiques, choisissez une machine dotée d'un couple d'asservissement suffisant et d'un outillage trempé.
Chaque printemps est défini par six paramètres fondamentaux. Les comprendre est crucial, que vous conceviez un ressort ou que vous configuriez une machine pour le produire. Lorsque l’une de ces propriétés change, d’autres propriétés changent également.
Diamètre du fil (d)
L'épaisseur du fil. Doubler le diamètre du fil augmente la raideur du ressort d'un facteur 16 car l'équation de la raideur dépend de d ^ 4. De petits changements dans le diamètre du fil entraînent de grands changements de force.
Diamètre moyen de la bobine (D)
Le diamètre moyen de la bobine. La raideur du ressort est inversement proportionnelle à D^3, donc une augmentation de 10 % du diamètre de la bobine réduit la rigidité de près de 27 %.
Emplacement (p)
La distance entre les bobines adjacentes. Le pas contrôle directement l'espace libre et la déviation maximale. Un pas plus grand permet plus de débattement avant que le ressort n'atteigne une hauteur solide.
Nombre de bobines actives (n)
Le nombre de bobines qui fléchissent réellement sous la charge. Moins de bobines actives produisent un ressort plus rigide ; des bobines plus actives produisent un ressort plus doux.
Longueur libre (L0)
La longueur du ressort lorsqu'aucune charge n'est appliquée. La longueur libre est définie lors de l'enroulement et est affectée par le nombre de bobines et le pas.
Taux de ressort (k)
La force requise par unité de déflexion. La formule des ressorts de compression est k = Gd^4 / (8D^3n), où G est le module de cisaillement du matériau.
Pour un environnement de production, l’information la plus critique est la suivante : de petits changements dans le diamètre du fil provoquent des changements exponentiels dans la raideur du ressort. Un fournisseur de fil qui fournit du matériau avec une variation de ±0,02 mm peut entraîner une fluctuation de la raideur du ressort d'environ 15 pour cent. C'est pourquoi la mesure précise des fils et les contrôles d'acceptation sont obligatoires.
La machine que vous choisissez détermine non seulement les ressorts que vous pouvez produire aujourd’hui, mais également les types de commandes que vous pourrez accepter à l’avenir. Il existe trois principaux types de machines à considérer, et chacune répond à un profil de production différent.
Ce sont les bêtes de somme de la production de ressorts de compression en grand volume. Ils fonctionnent à des vitesses très élevées et sont généralement configurés avec 3 à 7 axes. Si votre entreprise se concentre sur des ressorts de compression standard en grandes quantités, une machine à bobines dédiée avec alimentation automatique en fil offre le meilleur coût par ressort. Les vitesses de production sur les machines modernes peuvent dépasser 150 bobines par minute en fonction de la taille du ressort.
Une machine de formage offre plus de polyvalence car elle utilise des axes contrôlés indépendamment pour déplacer plusieurs outils de formage. Une machine de formage à 5 axes peut basculer entre les ressorts de compression, de torsion et d'extension sans réoutillage approfondi. Il excelle dans les moyennes séries et lorsque la gamme de produits est diversifiée. La plage de mouvement plus large vous permet de créer des ressorts à pas variable, des ressorts étagés et des ressorts avec des configurations d'extrémité spéciales.
 Machine de formage de ressorts CNC polyvalente pour formes complexes Avec des axes contrôlés indépendamment, cette machine de formage gère divers types de ressorts sans réoutillage important. Sa flexibilité convient aux courses moyennes et aux configurations à pas variable ou d'extrémité spéciales. Voir le produit →
Les machines sans came utilisent des lames servocommandées au lieu de cames mécaniques. Le temps de configuration est nettement plus court car il n’y a aucun profil de came physique à fabriquer ou à ajuster. Pour la production en petites séries et les changements fréquents, les machines sans came permettent de gagner un temps considérable. Ils conviennent particulièrement aux formes de fils complexes et aux géométries de ressorts difficiles à réaliser avec des cames conventionnelles.
Lorsque vous évaluez des machines, considérez d'abord le nombre d'axes. Chaque axe est un servomoteur contrôlé indépendamment. Une machine à 3 axes peut produire des ressorts de compression de base. Une machine à 5 axes couvre la plupart des types de ressorts standards. Une machine à 10 axes offre une flexibilité maximale pour le pliage de fils complexes et les géométries très complexes. Ces différences de capacités sont importantes lorsque vos clients reviennent avec une plus grande variété de spécifications de ressorts.
Avant de vous engager sur une machine, examinez le dossier d'entretien du fabricant d'équipement d'origine et la disponibilité des pièces de rechange. Une machine bien construite provenant d’une usine avec un contrôle de qualité constant conservera sa configuration plus longtemps. Si vous êtes à la recherche d'une nouvelle machine à ressorts, il n'y a pas de meilleur point de départ que de rechercher des conseils détaillés sur comment acheter une bonne machine à ressorts avant de conclure un accord.
Une règle de sélection réaliste
Ressorts simples et volumineux : machine à enrouler. Produits mixtes, moyennes séries : machine de formage à 5 axes ou plus. Petits lots, grande variété : machine sans came. Votre décision doit être motivée par le profil de commande que vous attendez dans un an, et pas seulement par le travail que vous avez aujourd'hui.
Les défauts de qualité des ressorts entraînent des lots rejetés, une perte de temps de production et des relations clients endommagées. Les problèmes de qualité les plus courants proviennent de trois sources : la variation des matériaux, le désalignement de la machine et le traitement thermique incohérent.
Une routine de contrôle de qualité ciblée les détecte tôt. Au minimum, chaque lot doit être vérifié sur la base d'un échantillonnage pour vérifier la longueur libre, le diamètre extérieur et la raideur du ressort. Lors de l'exécution d'une application critique, envisagez une vérification à 100 % de la longueur libre et des dimensions de tolérance.
Si vous rencontrez des problèmes de qualité dans votre exploitation de ressorts existante, bon nombre d'entre eux sont dus à la configuration de la machine plutôt qu'à la machine elle-même. Comprendre les malentendus courants liés à l'utilisation des machines à ressorts peut vous aider à identifier et à corriger les problèmes qui érodent silencieusement le débit et la qualité.
Principe de conduite : la cohérence du fil, de l'outillage et du traitement thermique produit des ressorts qui répondent aux spécifications, course après course.
Les ressorts hélicoïdaux sont partout. Comprendre les demandes spécifiques de chaque secteur vous aide à positionner votre capacité de production avec précision.
Le secteur automobile est de loin le plus gros consommateur de ressorts hélicoïdaux. Un seul véhicule de tourisme peut contenir entre 25 et 40 ressorts, notamment des ressorts de suspension, des ressorts de soupape, des ressorts d'embrayage et des ressorts de desserrage de frein. Les ressorts de suspension utilisent souvent du fil d'acier au silicium comme le 60Si2Mn car il offre une résistance élevée et une excellente résistance à la fatigue. Les tolérances sont exigeantes : les ressorts de soupape peuvent nécessiter une variation de charge inférieure à 5 % sur un lot.
Les dispositifs médicaux exigent la plus grande fiabilité et propreté. Les ressorts utilisés dans les instruments chirurgicaux, les pompes à perfusion et les implants orthopédiques sont souvent en acier inoxydable 316L. Ils doivent avoir une contamination de surface nulle et respecter de très petites tolérances dimensionnelles. Un ressort utilisé dans une pompe à insuline portable peut avoir un diamètre de fil de seulement 0,3 mm, ce qui nécessite une machine capable de manipuler avec précision un fil fin.
Les ressorts aérospatiaux fonctionnent dans des conditions extrêmes. Ils doivent maintenir des performances constantes de -50°C à 150°C et résister à des vibrations élevées. Des matériaux comme l’acier inoxydable à durcissement par précipitation 17-7PH sont courants. Chaque ressort utilisé dans les systèmes critiques pour le vol est généralement testé pour la charge en plusieurs points de sa plage de déflexion avant l'assemblage.
Dans les connecteurs et les interrupteurs, des ressorts de torsion miniatures sont utilisés pour maintenir la pression de contact. Le bronze phosphoreux est courant ici car il offre une bonne conductivité et une bonne résistance à la corrosion. Ces ressorts sont très petits, souvent avec des diamètres de fil inférieurs à 0,5 mm, et nécessitent des machines dotées d'excellentes capacités de manipulation des fils fins.
 Machine de formage de précision à 3 axes pour ressorts miniatures Conçue pour la manipulation de fils fins, cette machine CNC assure une formation précise des petits ressorts de torsion utilisés en électronique. Il offre une résolution axiale élevée et des performances stables pour des tolérances serrées. Voir le produit →
Chaque industrie a ses propres exigences en matière de certification et de matériaux. Avant de vous lancer dans un nouveau secteur, vérifiez que votre machine peut travailler avec les matériaux requis et respecter la bande de tolérance typique de l'industrie. Si vous produisez des ressorts pour l’industrie électronique, une machine avec une résolution axiale élevée et une faible dérive thermique est indispensable.
Les machines à ressorts sont des équipements de précision. La différence entre une machine qui fonctionne de manière fiable pendant dix ans et une autre qui nécessite des réparations fréquentes réside dans la discipline de maintenance. Voici un calendrier de maintenance pratique qui maintient votre ligne de production en bonne santé.
Un petit problème détecté tôt prend quelques minutes à résoudre. Le même problème non détecté peut entraîner un arrêt de plusieurs jours et un lot de ressorts rejeté. Votre processus de maintenance doit être systématique et documenté. Dans de nombreux cas, la tenue d’un simple journal de l’usure des outils et des réglages de la machine révèle des modèles qui prédisent les pannes avant qu’elles ne surviennent.
Comment la raideur du ressort est-elle calculée pour un ressort de compression hélicoïdal ?
La raideur du ressort k est calculée à l'aide de la formule k = G*d^4 / (8*D^3*n), où G est le module de cisaillement du matériau du fil, d est le diamètre du fil, D est le diamètre moyen de la bobine et n est le nombre de bobines actives. Le module de cisaillement de l'acier à ressorts au carbone est d'environ 79 GPa. Cette formule vous indique exactement le rapport entre la force et la déviation.
Quelle est la différence entre une machine à ressorts à came et une machine à ressorts sans came ?
Une machine à cames utilise des profils de came découpés physiquement pour contrôler le mouvement de l'outil, et modifier la conception du ressort signifie fabriquer de nouvelles cames. Une machine sans came utilise des servomoteurs pour contrôler directement les outils, ce qui permet de modifier les paramètres dans le logiciel au lieu de fabriquer de nouvelles cames. Les machines sans came sont beaucoup plus rapides à installer et sont idéales pour les petits lots ou les changements de produits fréquents.
Une machine à ressorts CNC peut-elle ajuster automatiquement le pas du ressort pendant la production ?
Oui. Les machines CNC modernes peuvent contrôler le pas en temps réel pendant le processus de bobinage. Les axes servo de la machine modifient par programme la vitesse d'avance relative pour créer des ressorts à pas variable. Les fonctionnalités de correction automatique peuvent surveiller les dimensions du ressort pendant l'exécution et ajuster automatiquement les paramètres pour maintenir la tolérance cible.
Qu’est-ce qui cause la rupture du ressort sous des charges répétées ?
L'échec par fatigue est la cause la plus fréquente. Elle résulte de l'initiation d'une fissure au niveau d'un défaut de surface ou d'un point de concentration de contraintes, puis d'une croissance progressive de la fissure jusqu'à la rupture. Les contributeurs courants incluent les rayures de surface dues au bobinage, un grenaillage insuffisant et des contraintes trop élevées pendant le fonctionnement. La conception doit limiter la contrainte de travail à une proportion sûre de la résistance à la traction ultime du matériau.
Comment choisir le diamètre du fil pour un ressort hélicoïdal ?
La sélection du diamètre du fil dépend de la force du ressort requise, de la contrainte admissible et de l'espace disponible. Pour commencer, la contrainte de cisaillement sous charge maximale doit rester inférieure à 50 à 60 % de la résistance à la traction ultime du matériau pour les applications statiques, et inférieure pour les charges cycliques. Des tableaux de tailles de fils standard peuvent ensuite être utilisés pour choisir le calibre disponible le plus proche qui répond aux exigences.
Un four de trempe de ressorts est-il nécessaire pour tous les ressorts hélicoïdaux ?
La plupart des ressorts hélicoïdaux à froid bénéficient d'un traitement thermique à basse température pour soulager les contraintes résiduelles après formage. Les ressorts en fil tréfilé ou en acier inoxydable peuvent être utilisés sans trempe dans les applications à faibles contraintes. Cependant, les ressorts à haute résistance, en particulier ceux utilisés dans l'automobile ou l'aérospatiale, nécessitent généralement un processus de trempe contrôlé pour obtenir les propriétés mécaniques requises et éviter une défaillance prématurée.
De combien d'axes ai-je besoin sur une machine de formage de ressorts CNC ?
Pour les ressorts de compression de base, 3 axes suffisent. Pour les types de ressorts les plus courants, notamment l'extension et la torsion simple, 5 axes vous offrent suffisamment de liberté. Lors de la production de formes de fil complexes ou de ressorts à pas variable, 10 axes ou plus offrent la plus grande flexibilité. Le nombre d'axes est directement lié à la complexité des ressorts que vous pouvez produire sans changer d'outillage.
La production de ressorts hélicoïdaux de haute qualité constitue un défi systémique. Le fournisseur de matériaux, la machine, l’outillage, le processus de traitement thermique et les protocoles d’inspection doivent tous travailler ensemble. La machine n’est pas le seul facteur, mais c’est le facteur qui vous donne le plus grand contrôle sur la géométrie et la cohérence du ressort.
La machine adaptée à votre entreprise dépend du volume de production, de la gamme de produits et des matériaux que vous souhaitez traiter. Les machines de bobinage dédiées excellent dans les volumes élevés et la géométrie simple. Les machines de formage multi-axes offrent la polyvalence nécessaire pour entreprendre un plus large éventail de tâches. Les machines sans came minimisent le temps de configuration pour une production à haut volume et à faible volume.
Quel que soit le chemin que vous empruntez, investissez dans la routine d’entretien. Un calendrier de contrôle discipliné, une lubrification constante et un remplacement proactif des outils se rentabilisent en réduisant les temps d'arrêt et en améliorant la qualité des ressorts. L'industrie des ressorts récompense les fabricants qui se concentrent sur la cohérence, la précision et la fiabilité à long terme.
Si vous étendez vos capacités ou mettez à niveau des équipements existants, dressez d'abord une image claire de vos types et volumes de ressorts cibles. La machine qui mérite sa place est celle qui correspond à votre réalité de production réelle, et non celle avec la liste de fonctionnalités la plus longue.
TK-13200, TK-7230 TK-13200、 TK-7230 MACHINE À ENROULER LES RESSORTS CNC 12 AXES ...
Voir les détails
TK-13200, TK-7230 TK-13200、 TK-7230 MACHINE À ENROULER LES RESSORTS CNC 12 AXES ...
Voir les détails
TK12120 MACHINE À ENROULER LES RESSORTS CNC TK-12120 12 AXES ...
Voir les détails
TK-6160 MACHINE À ROULER À RESSORT CNC TK-6160 ...
Voir les détails
TK-6120 MACHINE À ROULER À RESSORT CNC TK-6120 ...
Voir les détails
TK-5200 MACHINE À ENROULER LES RESSORTS CNC TK-5200 5 AXES ...
Voir les détails
TK-5160 MACHINE À ENROULER LES RESSORTS CNC TK-5160 5 AXES ...
Voir les détails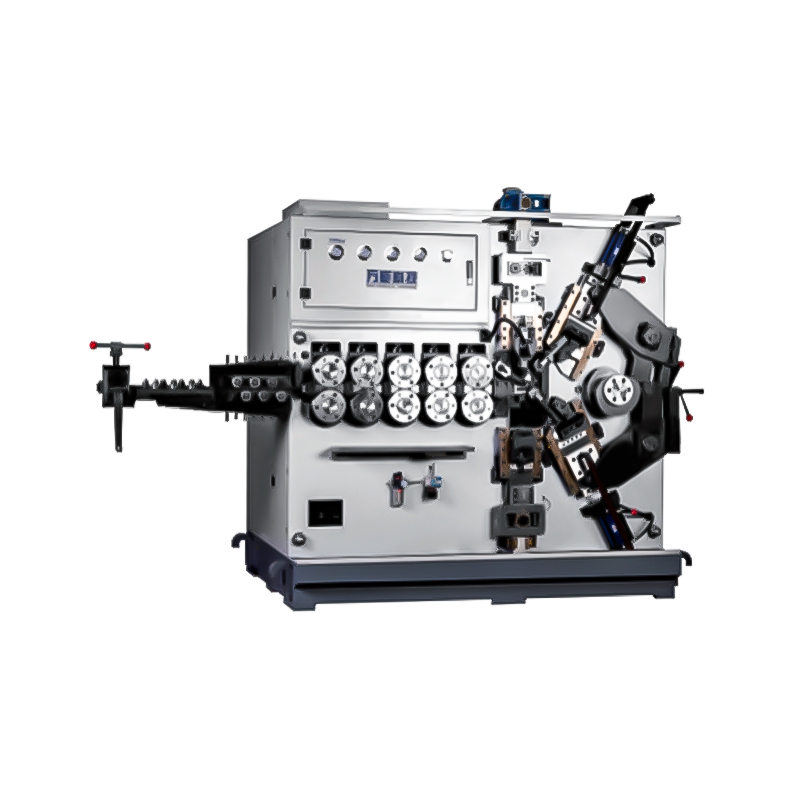
TK-5120 MACHINE À ENROULER LES RESSORTS CNC TK-5120 5 AXES ...
Voir les détailsCode QR mobile