Langue
Actualités
Accueil / Actualités / Conception des ressorts de compression : paramètres clés, tolérances et informations sur la fabrication

Une conception de ressort de compression ne fonctionne que lorsque les exigences de charge, de flexion et de fatigue sont équilibrées avec les capacités de la machinerie qui le constitue. Commencez par la raideur du ressort, puis vérifiez la contrainte et la hauteur du solide, et enfin confirmez les tolérances avec l'équipe de production. Obtenir cette séquence correctement permet d'économiser des semaines d'essais et d'erreurs.
Ce guide passe en revue les paramètres de conception de base, un exemple de calcul étape par étape, les tolérances de fabrication typiques et les choix d'équipement qui déterminent si votre ressort de compression peut être construit de manière cohérente.
Le raideur du ressort (k) est la valeur de conception la plus importante. Il définit la charge nécessaire pour comprimer le ressort d'un millimètre. La formule d'un ressort de compression hélicoïdal est k = G d^4 / (8 D^3 Na), où G est le module de cisaillement, d est le diamètre du fil, D est le diamètre moyen de la bobine et Na est le nombre de bobines actives. L'augmentation du diamètre du fil a l'effet le plus important sur le débit car il est élevé à la quatrième puissance ; l'augmentation du diamètre moyen ou des spires actives rend le ressort plus doux.
D'autres paramètres incluent la longueur libre, la hauteur solide, le pas, le nombre total de bobines, le rapport d'indice et la contrainte. L'indice du ressort C = D/d doit normalement être compris entre 4 et 12. Un indice plus faible exerce plus de contraintes à l'intérieur de la bobine ; un indice plus élevé rend le ressort susceptible de se déformer et sensible aux charges latérales.
| Paramètre | Symbole | Gamme typique | Effet sur les performances |
|---|---|---|---|
| Diamètre du fil | d | 0,5 à 20 mm | Influence la plus forte sur le rythme et le stress |
| Diamètre moyen de la bobine | D | 3 à 100 mm | Le D inférieur raidit le ressort |
| Indice de printemps | C | 4-12 | Une contrainte trop faible entraîne une contrainte élevée, une contrainte trop élevée provoque un flambement |
| Bobines actives | Na | 2 à 20 | Plus de bobines adoucissent le ressort |
| Longueur libre | Lf | Déterminé par la conception | Situé au-dessus de la déviation en hauteur solide |
| Bobines totales | Nt | Na 2 | Ajoute 2 pour les extrémités fermées et rectifiées |
Le ends of the spring matter too. Extrémités fermées et rectifiées sont courants pour les ressorts de compression qui nécessitent une surface d'assise plate. Les extrémités fermées sans meulage offrent une meilleure résistance à la fatigue mais moins de planéité. Les bobines totales sont généralement des bobines actives plus 2 pour les extrémités fermées.
Les ressorts de compression sont utilisés dans de nombreux domaines et les exigences de conception peuvent changer rapidement lorsque l'application est un système automobile ou de mobilité . Dans ces cas-là, la résistance à la fatigue et la cohérence dimensionnelle deviennent encore plus critiques.
Supposons que vous ayez besoin d'un ressort qui tient ses promesses 100 N de force pour une déviation de 25 mm . Utiliser de l'acier à ressort trempé à l'huile avec un module de cisaillement G = 80 000 N/mm². Choisissez le diamètre du fil d = 2,0 mm et le diamètre moyen de la bobine D = 20 mm.
Le calculated stress of 728 N/mm² is in the acceptable range for oil-tempered wire in static service, but for millions of cycles you need a lower stress. Augmenter d à 2,2 mm ou D à 22 mm pour réduire le stress. Notez que si D augmente, la raideur du ressort diminue, donc Na doit être réduit pour maintenir k.
Pour les ressorts dynamiques, une règle empirique industrielle conservatrice consiste à maintenir la contrainte moyenne inférieure à 0,45 × résistance ultime à la traction (UTS) et la contrainte alternée inférieure à 0,30 × UTS. Vérifiez toujours la conception finale par rapport à la qualité réelle du matériau.
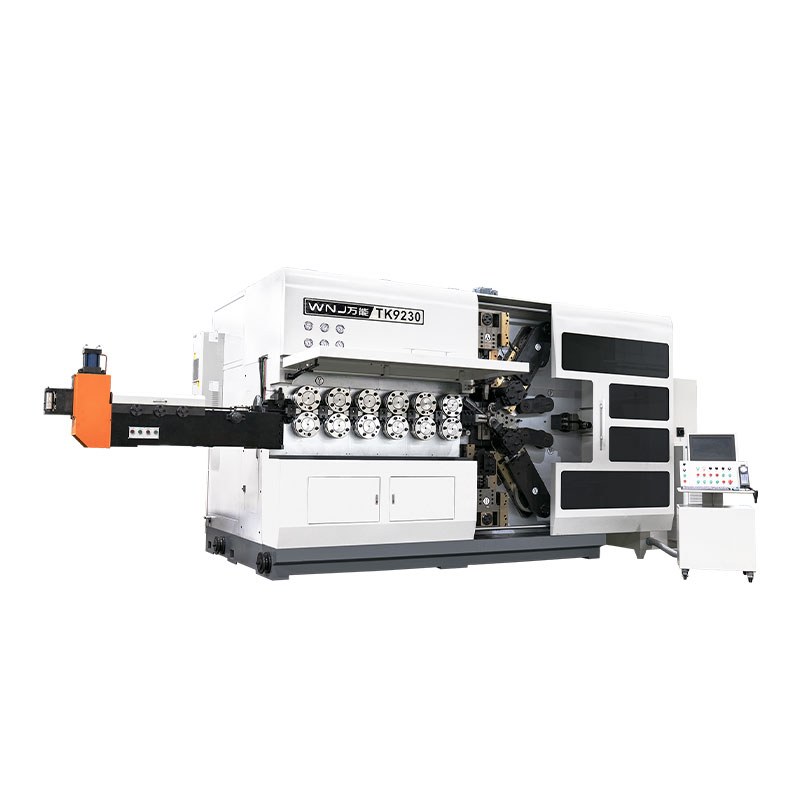
 Enrouleuse de ressorts CNC à 3 axes TK-320B avec contrôle de pas Cette bobineuse CNC dispose d'un contrôle indépendant de l'axe de pas et d'un fonctionnement synchrone à grande vitesse, ce qui la rend idéale pour produire des ressorts de compression avec un pas précis et une alimentation en fil constante, comme souligné dans la discussion précédente sur la conception des contraintes. Voir le produit →
Les tolérances des ressorts de compression ne sont pas une réflexion secondaire. Ils décident si le ressort peut être produit à un coût et avec une cohérence acceptables. Le tableau ci-dessous montre les niveaux de tolérance typiques qu'une machine à enrouler les ressorts CNC peut atteindre dans une production normale.
| Paramètre | Tolérance | Remarques |
|---|---|---|
| Diamètre extérieur | ±0,1 mm pour d ≤ 3 mm | ±0,2 mm pour un fil plus gros |
| Longueur libre | ±0,3 à ±0,5 mm | Dépend du nombre total de bobines |
| Taux de printemps | ±5% à ±10% | Affecte la charge à la flèche |
| Bobines totales | ±0,25 bobines | Contrôlé par alimentation CNC |
| Carré | 0,02 mm par 10 mm de longueur | Mesuré par rapport au siège plat |
| Parallélisme des extrémités au sol | 0,05 mm | Nécessite une opération de meulage |
Une tolérance plus stricte que ces valeurs est possible, mais chaque réduction de la plage de tolérance augmente les coûts car elle nécessite plus de temps d'inspection et de configuration. Conception pour la tolérance la plus large que votre application puisse accepter , et spécifiez la raideur du ressort si la charge à une certaine flèche est ce qui compte vraiment.
Le CNC spring coiling machine shown in this section is commonly used to produce compression springs with consistent pitch and wire feed. The ability to program the feed length and the number of coils precisely is what keeps the spring rate within a narrow band.
 Machine de formage de ressorts CNC à 4 axes CNC-625D avec détection Equipée de quatre axes et d'une détection automatique, cette machine de formage s'arrête en cas de défauts et permet des ajustements de paramètres, garantissant une production reproductible de diverses formes de ressorts, ce qui soutient la continuité de la conception à la fabrication mentionnée ci-dessus. Voir le produit →
La qualité d’une conception de ressort de compression dépend de la machine qui la forme. Les machines de formage de ressorts CNC contrôlent électroniquement l’alimentation du fil, le pas d’enroulement, le diamètre extérieur et la longueur de coupe. C’est pourquoi une conception bien adaptée à l’équipement peut être répétée des milliers de fois sans dérive.
Le number of axes on a spring machine determines how complex a shape it can make. A 3-axis machine can produce standard compression springs, while a 5-axis or 10-axis machine can handle more advanced forms. If you want to understand the basic mechanics, read comment fonctionne une machine à ressorts CNC . Cela vous aide à comprendre pourquoi certains modèles de ressorts sont plus faciles à produire que d’autres.
Lorsqu'un ressort a un indice de ressort élevé ou un très petit diamètre de fil, la machine a besoin d'un contrôle précis de la tension du fil. Sinon, le pas peut varier le long de la longueur du ressort, provoquant une cadence incohérente. Associer une conception réaliste à la bonne machine de formage CNC est le chemin le plus rapide vers un processus de production stable.
 Série de rectifieuses à ressorts CNC pour une finition de précision Cette série propose une rectification CNC avec meules servocommandées et inspection automatique, adaptée à la rectification des extrémités de ressorts de fil de 0,3 à 12 mm, garantissant la planéité et le parallélisme requis avant l'assemblage dans des applications exigeantes. Voir le produit →
Le material of a compression spring is selected for the service environment and the required fatigue life. Common choices include carbon steel, oil-tempered spring steel, stainless steel, and alloy steels. For high-temperature or corrosive environments, stainless steel is often necessary, but it has a lower shear modulus and a different stress capacity.
Après enroulement, le ressort présente des contraintes résiduelles internes qui peuvent réduire la durée de vie en fatigue. Un four de trempe à ressort est utilisé pour détendre le matériau et stabiliser les dimensions. Cette étape n'est pas facultative pour les ressorts hautes performances. La température du traitement thermique est suffisamment basse pour éviter de modifier la microstructure mais suffisamment élevée pour relâcher les contraintes de bobinage.
Pour les ressorts aux extrémités meulées, une rectifieuse de ressorts CNC garantit que les faces d'extrémité sont plates et parallèles. Cela améliore la répartition de la charge sur le ressort et évite une usure prématurée de la surface de contact. Le grinding operation is especially important when the spring is assembled in a compact cavity.
Lese mistakes show up again and again in new compression spring designs. Avoiding them will save you time and money.
Cette liste de contrôle vous aide à fournir une conception complète et réalisable à votre fabricant de ressorts.
Le spring rate is the most important value because it ties the load to the deflection. A correct spring rate means the spring will do its job in the assembly.
Commencez par la contrainte et la raideur du ressort requises. Un fil plus épais rend le ressort plus rigide et augmente la contrainte pour une charge donnée, de sorte que le diamètre du fil doit être équilibré par rapport au diamètre moyen de la bobine et au nombre de bobines actives.
L'indice de ressort est le rapport entre le diamètre moyen de la bobine et le diamètre du fil. Il doit être compris entre 4 et 12. Un indice faible augmente la contrainte interne et rend l'enroulement dur ; un indice élevé rend le ressort instable et sujet au flambage.
Oui. La raideur du ressort est inversement proportionnelle au cube des spires actives, donc la réduction des spires actives raidit le ressort. Mais vous devez également maintenir le nombre total de bobines et la longueur libre dans des limites pratiques.
La trempe soulage les contraintes résiduelles introduites par le bobinage. Il stabilise les dimensions du ressort et améliore la durée de vie en fatigue. Pour la plupart des ressorts hautes performances, cette étape ne peut être ignorée.
Spécifiez la tolérance la plus stricte que la fonction peut justifier, et non la tolérance la plus stricte que la machine peut supporter. Si la charge à une hauteur donnée est plus importante, tolérancez la raideur du ressort au lieu de la longueur libre.
La conception des ressorts de compression est un équilibre entre calculs et production pratique. Le ressort qui fonctionne le mieux sur le papier n’est pas toujours celui qui est le plus simple à réaliser. En gardant à l'esprit dès le départ le matériau, les tolérances et les capacités de la machine, vous pouvez éviter les pannes courantes et obtenir un ressort qui fonctionne de manière constante pendant toute sa durée de vie.
TK-13200, TK-7230 TK-13200、 TK-7230 MACHINE À ENROULER LES RESSORTS CNC 12 AXES ...
Voir les détails
TK-13200, TK-7230 TK-13200、 TK-7230 MACHINE À ENROULER LES RESSORTS CNC 12 AXES ...
Voir les détails
TK12120 MACHINE À ENROULER LES RESSORTS CNC TK-12120 12 AXES ...
Voir les détails
TK-6160 MACHINE À ROULER À RESSORT CNC TK-6160 ...
Voir les détails
TK-6120 MACHINE À ROULER À RESSORT CNC TK-6120 ...
Voir les détails
TK-5200 MACHINE À ENROULER LES RESSORTS CNC TK-5200 5 AXES ...
Voir les détails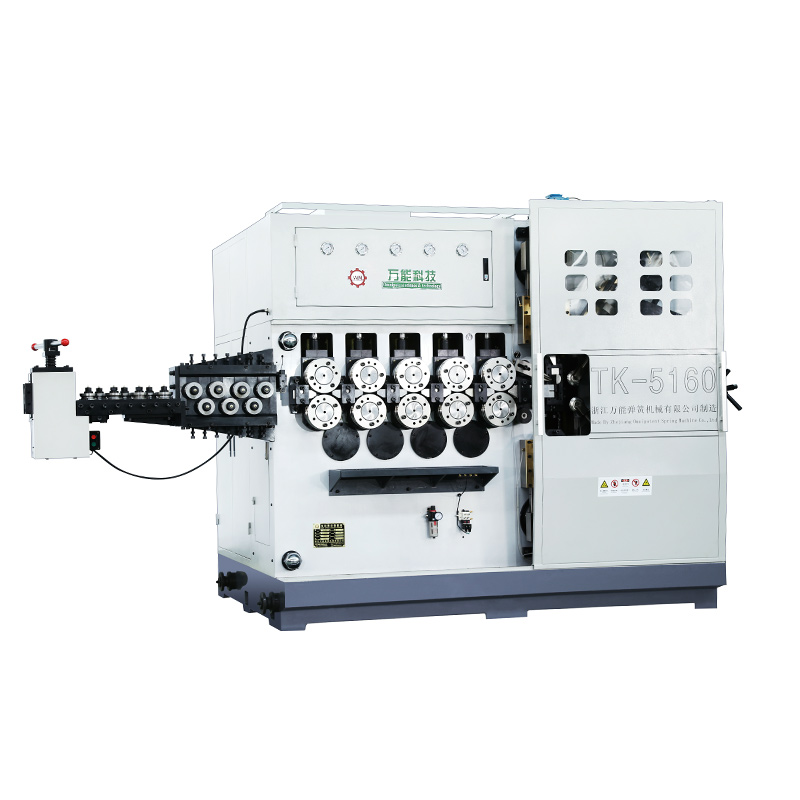
TK-5160 MACHINE À ENROULER LES RESSORTS CNC TK-5160 5 AXES ...
Voir les détails
TK-5120 MACHINE À ENROULER LES RESSORTS CNC TK-5120 5 AXES ...
Voir les détailsCode QR mobile