Langue
Actualités
Accueil / Actualités / Machine à enrouler les ressorts CNC : Guide complet des types, des spécifications et de la sélection

Une machine à enrouler les ressorts CNC est l’investissement le plus important pour un fabricant de ressorts qui souhaite rester compétitif. Contrairement aux machines à enrouler mécaniques qui reposent sur des cames et des interrupteurs de fin de course, une machine à enrouler les ressorts CNC contrôle l'alimentation du fil, la position du point d'enroulement, le mouvement de pas et l'action de coupe via des axes servo synchronisés. Le résultat est une géométrie de bobine reproductible, des changements de configuration plus rapides et des taux de rebut beaucoup plus faibles. Si votre plan de production comprend des ressorts de compression, des ressorts d'extension ou des ressorts de torsion avec des tolérances inférieures à 0,05 mm, alors une machine à enrouler CNC moderne n'est pas facultative ; c'est la ligne de base. Ce guide explique le fonctionnement de ces machines, ce que signifient réellement les numéros d'axe, les spécifications que vous devez comparer et comment adapter une machine à vos conditions de production réelles.
Le principe de fonctionnement se décompose en cinq étapes : redressage du fil, alimentation du fil, enroulement, contrôle du pas et coupe. Le fil est tiré d'une bobine ou d'un support d'alimentation en fil motorisé, passe à travers un ensemble de rouleaux redresseurs qui éliminent la fonte et la courbure, puis entre dans les rouleaux d'alimentation. Les rouleaux d'alimentation poussent le fil contre un point d'enroulement ou autour d'un mandrin. Au fur et à mesure que le fil avance, le diamètre extérieur du ressort est déterminé par la position du point d'enroulement. Un outil de pas servo-entraîné se déplace perpendiculairement au chemin du fil et crée un espace entre les bobines adjacentes. Lorsque le nombre programmé de bobines est atteint, une lame coupante sépare le ressort du fil entrant et le système de contrôle démarre immédiatement le cycle suivant.
Ce qui différencie fondamentalement la version CNC d'une machine mécanique, c'est que chaque paramètre de formage est une valeur numérique programmable. Sur une bobineuse mécanique, vous modifiez le diamètre extérieur en desserrant manuellement un contre-écrou et en déplaçant une came. Sur une machine CNC, vous entrez le diamètre extérieur dans l'écran de contrôle et l'axe servo se positionne automatiquement. Selon les données de production publiées dans l'industrie des machines à ressorts, ce changement réduit le temps de configuration d'un ressort de compression typique d'environ 40 à 60 minutes sur une machine mécanique à environ 5 à 10 minutes sur un modèle CNC bien programmé. Le tableau ci-dessous compare les deux types de machines en fonction des facteurs les plus importants dans l'atelier.
| Article de comparaison | Machine de bobinage mécanique | Machine d'enroulement de ressort CNC |
|---|---|---|
| Temps d'installation par type de ressort | 30 à 60 minutes | 5 à 10 minutes |
| Répétabilité dimensionnelle | Dépend de la compétence de l'opérateur | Cohérent entre 0,01 et 0,03 mm |
| Changements d'outillage | Plusieurs cames et arrêts physiques | Changement de programme plus quelques positions d'outils |
| Capacité à produire des formes complexes | Très limité | Formation multi-axes de crochets, de tresses et de coudes |
| Enregistrement des données et traçage de la qualité | Non disponible | Intégré au système de contrôle |
Le nombre d'axes sur une machine à enrouler les ressorts CNC détermine le nombre de mouvements indépendants qui peuvent être effectués simultanément. Un machine 3 axes contrôle généralement l'alimentation du fil, le point d'enroulement ou la came principale et le pas. Cette configuration couvre la majorité des ressorts de compression et d'extension standard. Un Machine 5 axes ajoute des axes d'outils qui permettent des opérations de formage plus complexes telles que le pliage des extrémités des tresses, la production de sections à pas variable et la formation de pattes de ressort de torsion à tolérance étroite. Un Machine 6 axes ou 7 axes , comme la classe TK-760, offre encore plus de liberté de formage et peut gérer des diamètres de fil à l'extrémité la plus lourde de l'échelle.
Les machines à axes plus élevés sont également importantes lorsque vous produisez différentes familles de ressorts sur la même machine. Par exemple, un fabricant fabriquant à la fois des ressorts de suspension automobile et de petits ressorts d'extension de précision a besoin d'axes supplémentaires pour gérer différentes configurations d'outillage sans reconstruire physiquement la zone de formage. La règle pratique est simple : n'achetez pas plus d'axes que ce que nécessite votre gamme de produits, car chaque axe supplémentaire ajoute du coût et de la complexité de programmation. Cependant, si vous disposez d'un atelier qui exécute une grande variété de commandes, une machine à 5 axes ou plus évite le goulot d'étranglement des changements d'outils fréquents.
 TK-320B Machine à enrouler les ressorts CNC à 3 axes pour fil de 3,0 mm Cette machine à 3 axes couvre la gamme populaire de fils de 0,5 à 3,0 mm avec un contrôle de pas indépendant, une interface bilingue et une fabrication manuelle d'échantillons, adaptée à la production de capacité moyenne sans dépenser trop d'argent en axes supplémentaires. Voir le produit →
Les acheteurs se concentrent souvent sur le prix et la marque, mais les véritables critères de sélection sont techniques. Les cinq spécifications qui déterminent si une machine convient à votre production sont la plage de diamètres de fil, le diamètre extérieur maximum du ressort, la vitesse d'avance, le nombre d'axes et la capacité du système de contrôle. La gamme de diamètres de fil est le premier filtre : une machine conçue pour un fil de 0,5 à 3,0 mm ne peut pas produire économiquement un ressort en fil de 6 mm. Les numéros de modèle dans les gammes de la plupart des fabricants donnent une indication rapide de la capacité. Un modèle TK-320, par exemple, est construit autour de la classe de fil de 3,0 mm, tandis qu'un modèle TK-760 cible des fils plus lourds dans la plage de 6,0 à 7,0 mm.
| Spécification | Gamme typique | Pourquoi c'est important |
|---|---|---|
| Diamètre du fil | 0,3 mm jusqu'à 6,0 mm ou plus | Détermine les tailles de ressorts que vous pouvez produire |
| Diamètre extérieur maximum du ressort | 10 mm à 80 mm selon le modèle | Limite l'espace physique de formage à l'intérieur de la machine |
| Vitesse d'avance | 30 à 120 m/min | Affecte directement le temps de cycle et le rendement par équipe |
| Nombre d'axes | 3 à 12 axes | Définit la liberté et la flexibilité de la formation géométrique |
| Type de système de contrôle | PC industriel avec servomoteurs | Affecte la facilité de programmation, la mémoire et la capacité de diagnostic |
Ne négligez pas le système de contrôle. Une machine avec une grande précision mécanique mais une interface de contrôle mal conçue vous coûtera des heures de programmation. Recherchez un système de contrôle prenant en charge la saisie graphique des paramètres du ressort, la surveillance en temps réel de chaque axe d'asservissement, le stockage de nombreuses recettes de programme et le transfert de données USB ou réseau standard. Ces fonctionnalités réduisent directement le temps de changement et permettent à un seul opérateur de superviser quatre à six machines.
 Machine d'enroulement de ressorts CNC à 3 axes TK-335 avec contrôle facile Offrant la même configuration à 3 axes que le TK-320B mais conçu pour une programmation efficace, ce modèle prend en charge des changements rapides grâce à la saisie graphique des paramètres et à la supervision multi-machines, idéal pour les ateliers ayant besoin d'un fonctionnement simplifié. Voir le produit →
Une machine à enrouler les ressorts CNC ne fonctionne pas seule. Le système d’alimentation en fil est au cœur de la cohérence. Si le dévidoir glisse ou vibre, le pas du ressort et le diamètre extérieur fluctuent même sur une machine parfaitement réglée. Les fabricants sérieux fournissent des rouleaux d'alimentation renforcés, un redresseur de fil et, en option, un support d'alimentation en fil motorisé qui alimente activement le fil dans la machine sous basse tension. Un support d'alimentation en fil tel que le type SLB-2800 améliore la stabilité, en particulier lors de l'utilisation de bobines de fil lourdes, car il empêche le fil de s'emmêler et réduit la charge sur les rouleaux d'alimentation principaux.
La qualité de coupe est la deuxième source de défauts la plus courante. Un dispositif de cisaille servo donne une coupe plus nette et une meilleure qualité d'extrémité de ressort qu'une came de coupe mécanique, car la vitesse et le timing de coupe sont programmables. Pour les ressorts qui nécessitent des extrémités fermées et meulées, la sortie de l’enrouleur doit alimenter en douceur une meuleuse à ressort ; pour les ressorts d'extension avec crochets, vous avez besoin des outils de formage et d'une capacité de pliage de fil fournie avec une configuration à 5 axes ou supérieure. Planifiez d'abord la ligne de processus complète, puis choisissez la machine de bobinage qui lui correspond.
La précision est généralement exprimée de deux manières : la résolution de positionnement et la répétabilité. La résolution de positionnement fait référence au mouvement minimum programmable de chaque axe d'asservissement, souvent de 0,01 mm ou mieux sur les machines chinoises et européennes modernes. La répétabilité fait référence à la régularité avec laquelle la machine revient à la même position sur plusieurs cycles. Pour la production de ressorts, la répétabilité est le chiffre le plus important car les spécifications du ressort telles que la longueur libre et le diamètre extérieur sont directement produites par les positions des axes. Une machine à enrouler les ressorts CNC bien entretenue peut maintenir une longueur libre de ressort inférieure à 0,1 mm et un diamètre extérieur inférieur à 0,03 mm sur un cycle de production stable.
L'implication pratique est que vous devez définir vos exigences de tolérance avant de demander un devis. Si vos ressorts sont destinés à des sièges automobiles ou à des dispositifs médicaux, la classe de tolérance est plus stricte et la machine a besoin d'un cadre plus rigide, de meilleurs rails de guidage et de servomoteurs de meilleure qualité. Si vos ressorts sont destinés au matériel général, une machine standard à 3 axes est probablement suffisante. Demander à plusieurs fournisseurs de confirmer que leur machine peut maintenir la tolérance requise sur un ressort d'essai est le meilleur moyen d'éliminer les risques, et tout fabricant fiable acceptera un échantillon de commande d'essai.
L’analyse de rentabilisation du remplacement d’une vieille bobineuse mécanique par une machine à enrouler les ressorts CNC repose généralement sur trois chiffres : le temps de cycle, le taux de rebut et le coût de la main-d’œuvre. Une machine CNC peut fonctionner à une vitesse d'avance plus élevée car la servocommande maintient le mouvement du fil stable, en particulier lors de la formation de petits ressorts de compression. Les temps de cycle typiques diminuent de 15 à 30 pour cent par rapport à une machine mécanique utilisant la même conception de ressort, et les rebuts dus à la dérive dimensionnelle sont pratiquement éliminés.
Les économies de main d’œuvre proviennent du fonctionnement de plusieurs machines et d’un changement rapide. Un responsable de production exploitant quatre machines mécaniques a besoin d’un opérateur par machine pendant la majeure partie du quart de travail. Le même opérateur peut gérer cinq ou six machines CNC, car les changements de programmation s'effectuent au niveau du panneau de commande et la surveillance est rarement continue. Ajoutez à cela la réduction du coût de l'outillage, puisque les machines CNC nécessitent moins de cames physiques, et la période d'amortissement se situe généralement entre 18 et 30 mois pour une usine de ressorts de petite à moyenne taille. Une comparaison détaillée de la productivité des machines en atelier apparaît dans notre évaluation opérationnelle de la CNC par rapport aux méthodes traditionnelles de production de ressorts sur le page d'actualité de l'entreprise , qui documente des exemples de production réels.
Les machines à enrouler les ressorts CNC sont fiables, mais leur précision dépend de quelques disciplines de maintenance. Les points de contrôle critiques sont les rouleaux d'alimentation, les rails de guidage, le système de lubrification, les servomoteurs et l'armoire électrique. Les rouleaux d'alimentation s'usent avec le temps et doivent être inspectés chaque mois pour déceler les méplats et l'usure des rainures. Les rails de guidage nécessitent une lubrification propre pour maintenir la précision du positionnement des axes. Le système de contrôle doit être sauvegardé régulièrement afin que les recettes du programme et les paramètres d'étalonnage ne soient pas perdus.
Sauter ces étapes ne casse pas immédiatement la machine, mais cela érode progressivement la stabilité dimensionnelle. Les problèmes de réparation sur site les plus courants sur les bobineuses CNC, tels qu'un pas incohérent ou un diamètre extérieur fluctuant, sont le plus souvent attribués à des rouleaux d'alimentation usés ou à un rail de guidage desserré plutôt qu'au système de contrôle électronique. Un bon entretien est donc un investissement direct dans la qualité du rendement.
Les machines à enrouler les ressorts CNC alimentent presque tous les produits d'ingénierie utilisant un ressort. Les trois plus grands blocs d'applications en volume sont les composants automobiles et de mobilité, l'électrotechnique et les dispositifs médicaux. Dans le secteur automobile, les ressorts de suspension, les ressorts de soupapes, les ressorts de rappel de frein et les ressorts de siège sont produits en très grandes séries, ce qui rend la vitesse de changement et la capacité multi-axes des bobineuses CNC particulièrement précieuses. Le segment des applications de mobilité et automobiles exige également une traçabilité étroite, et les machines CNC peuvent enregistrer les paramètres de production par lot, ce qui prend en charge la documentation de qualité. Les applications électrotechniques nécessitent de petits ressorts de précision pour les interrupteurs, les connecteurs et les relais, où le diamètre du fil est généralement inférieur à 1,0 mm et où une coupe nette est essentielle.
Les ressorts pour dispositifs médicaux vont encore plus loin en matière de précision, exigeant souvent des extrémités sans bavures et des propriétés mécaniques exactes. Dans ces applications, une machine à 5 axes ou 6/7 axes donne le mouvement d'outil nécessaire pour produire des crochets d'extrémité complexes sans opérations secondaires. Les secteurs de l'aérospatiale et des télécommunications ont des exigences similaires, mais avec des lots plus petits et des matériaux de fils plus exotiques. Pour un aperçu détaillé de la manière dont les machines à ressorts servent les lignes de production de véhicules, consultez notre aperçu des applications pour le mobilité et industrie automobile . Une machine avec une capacité de fil plus lourde, telle que la bobineuse à 6/7 axes TK-760, couvre la gamme de diamètres plus large typique des fournisseurs d'équipements industriels.
 TK-760 Machine à enrouler les ressorts CNC à 6/7 axes pour fils lourds Avec 6 ou 7 axes couvrant un fil de 6,0 à 7,0 mm, cette machine gère des crochets d'extrémité complexes et différents types de coupe, ce qui la rend essentielle pour les ressorts médicaux, aérospatiaux et industriels nécessitant précision et polyvalence. Voir le produit →
Même avec une bonne machine à enrouler les ressorts CNC, des problèmes de qualité peuvent apparaître lorsque les conditions de la machine, de l'outillage ou du fil changent. Leur résolution nécessite un ordre de contrôle systématique : vérifiez d'abord la qualité du fil, puis inspectez la configuration mécanique et enfin examinez les paramètres du programme. Le tableau ci-dessous répertorie les problèmes les plus fréquemment signalés et l'approche corrective standard utilisée par les ingénieurs de service.
| Défaut | Cause la plus probable | Action Corrective |
|---|---|---|
| Diamètre extérieur trop grand ou trop petit | Point d'enroulement usé ou mal aligné | Réinstallez le point d'enroulement et confirmez le diamètre sur un ressort de test |
| Le pas varie le long du ressort | Glissement du rouleau d'alimentation ou usure de l'outil d'inclinaison | Remplacez les rouleaux d'alimentation, vérifiez la surface de contact de l'outil de pas. |
| Le fil se casse fréquemment | Mauvais réglage du lisseur ou dureté du matériau | Réduisez la pression du lisseur, confirmez la résistance à la traction du fil |
| L'extrémité coupée est pliée ou déchirée | Lame de coupe émoussée ou mauvais timing de cisaillement | Affûter ou remplacer la lame, régler le timing de l'axe de cisaillement |
| Les premières pièces après l'installation sont hors tolérance | Programme non optimisé pour le retour élastique du fil | Ajuster les valeurs de compensation dans le système de contrôle |
La principale différence réside dans la manière dont le mouvement est généré et contrôlé. Une machine mécanique utilise des cames, des engrenages et des interrupteurs de fin de course, donc changer la conception d'un ressort signifie changer les cames et les butées physiques. Une machine CNC utilise des servomoteurs pour chaque axe et chaque mouvement est défini par des valeurs de programme numériques. Cela permet un changement plus simple, une répétabilité plus élevée et la possibilité de créer des formes de ressorts complexes qu'une machine mécanique ne peut pas réaliser.
Pour les ressorts de compression droits avec des extrémités fermées plates et sans courbures spéciales en queue de cochon, une machine à 3 axes est le choix économique. Choisissez 5 axes si vous devez fabriquer des ressorts avec des crochets d'extrémité de précision, un espacement de bobine variable ou des séquences de découpe et de formage plus complexes. Choisissez 6 à 7 axes lorsque la gamme de produits est large et que vous souhaitez une flexibilité maximale de positionnement des outils sur des fils plus lourds.
La machine peut traiter n'importe quel fil pouvant être enroulé et coupé avec l'outillage disponible. Les matériaux typiques comprennent l'acier à ressort trempé à l'huile, le fil d'acier au carbone étiré, le fil d'acier inoxydable, le bronze phosphoreux, le cuivre au béryllium et le fil à musique. Les principales limites sont la plage de diamètres de fil de la machine et la dureté du matériau. Certains fils en alliage à haute résistance nécessitent des rouleaux d'alimentation et des outils en carbure pour obtenir une durée de vie raisonnable.
Pour une conception utilisant le même diamètre de fil et des positions d'outillage similaires, le changement consiste simplement à charger le programme enregistré et à positionner deux ou trois outils ; cela prend 5 à 15 minutes. Si le diamètre du fil change ou si un outillage différent est requis, prévoyez 20 à 40 minutes en fonction de l'accès à la machine. C'est encore beaucoup plus rapide qu'une machine mécanique où de nouvelles cames doivent être montées et alignées.
Oui, avec le bon jeu d’outils et suffisamment d’axes. Les ressorts de compression ont besoin d'un point d'enroulement, d'une goupille centrale ou d'un arbre et d'un outil de pas. Les ressorts d'extension nécessitent des outils supplémentaires pour former les crochets d'extrémité, c'est pourquoi une machine à 5 axes est généralement recommandée. Les ressorts de torsion à pattes droites nécessitent des outils de flexion des pattes. Une seule machine 5 axes ou 6/7 axes peut couvrir les trois familles de ressorts si la plage de diamètres de fil correspond à vos pièces.
Gardez les rouleaux d'alimentation propres et correctement enfoncés, vérifiez que le redresseur de fil est réglé pour le diamètre réel du fil et utilisez une grille d'alimentation en fil correctement tendue pour éviter que le fil ne tire de manière inégale. Vérifiez également périodiquement la rainure du rouleau d'alimentation ; une rainure usée modifie le diamètre d'alimentation effectif et provoque des erreurs de longueur. La surveillance de la première pièce de chaque quart de travail par rapport à la longueur programmée détecte la dérive avant qu'elle ne devienne une ferraille.
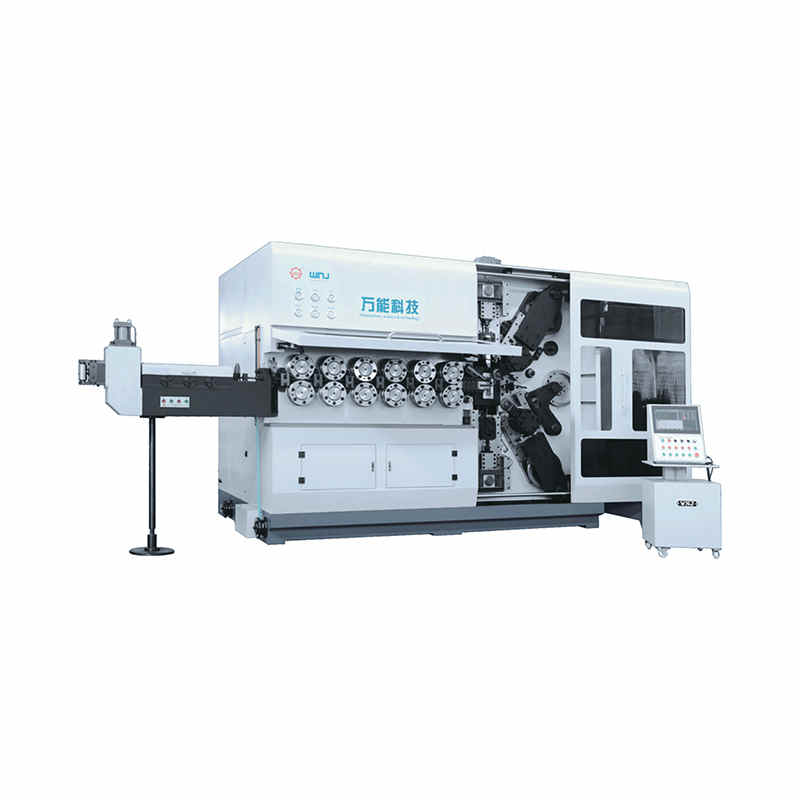
TK-13200, TK-7230 TK-13200、 TK-7230 MACHINE À ENROULER LES RESSORTS CNC 12 AXES ...
Voir les détails
TK-13200, TK-7230 TK-13200、 TK-7230 MACHINE À ENROULER LES RESSORTS CNC 12 AXES ...
Voir les détails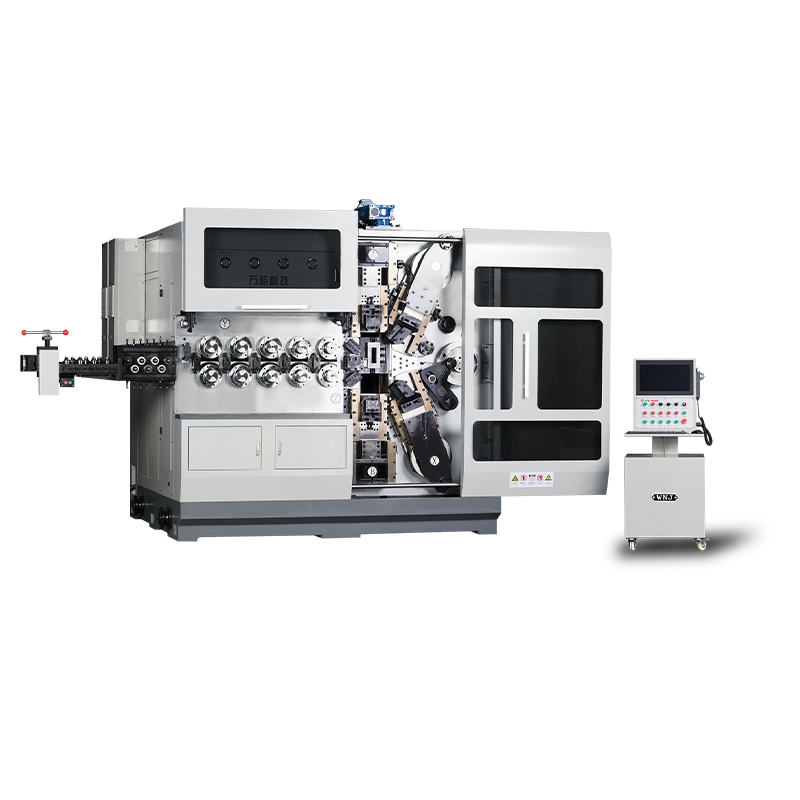
TK12120 MACHINE À ENROULER LES RESSORTS CNC TK-12120 12 AXES ...
Voir les détails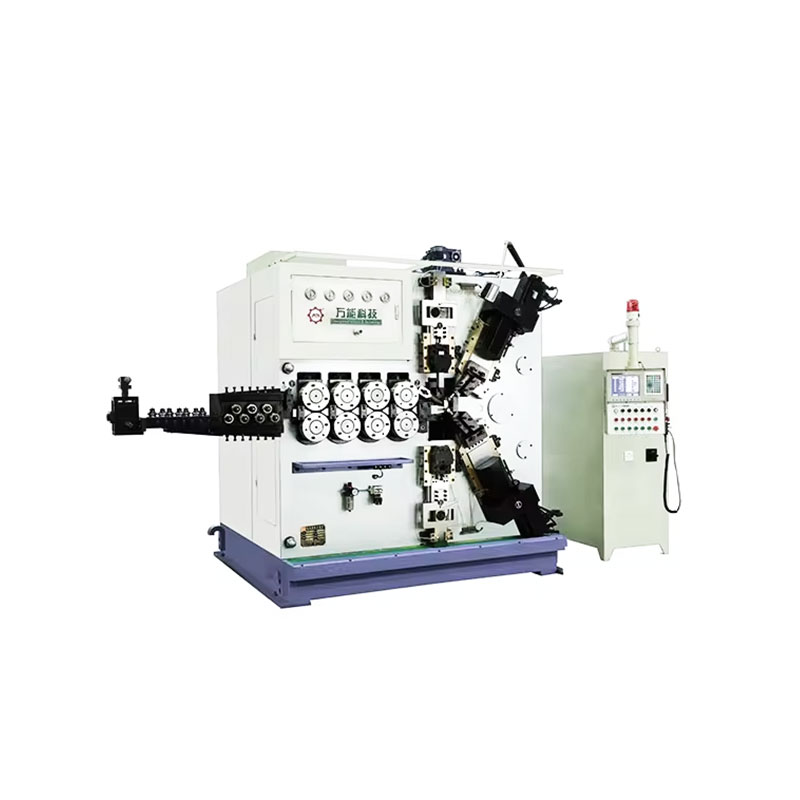
TK-6160 MACHINE À ROULER À RESSORT CNC TK-6160 ...
Voir les détails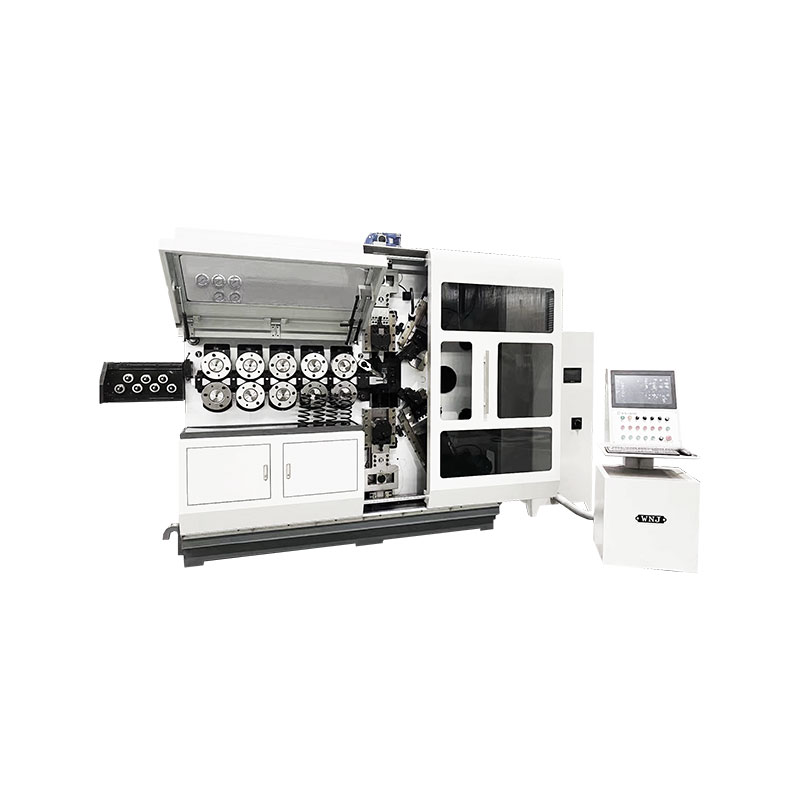
TK-6120 MACHINE À ROULER À RESSORT CNC TK-6120 ...
Voir les détails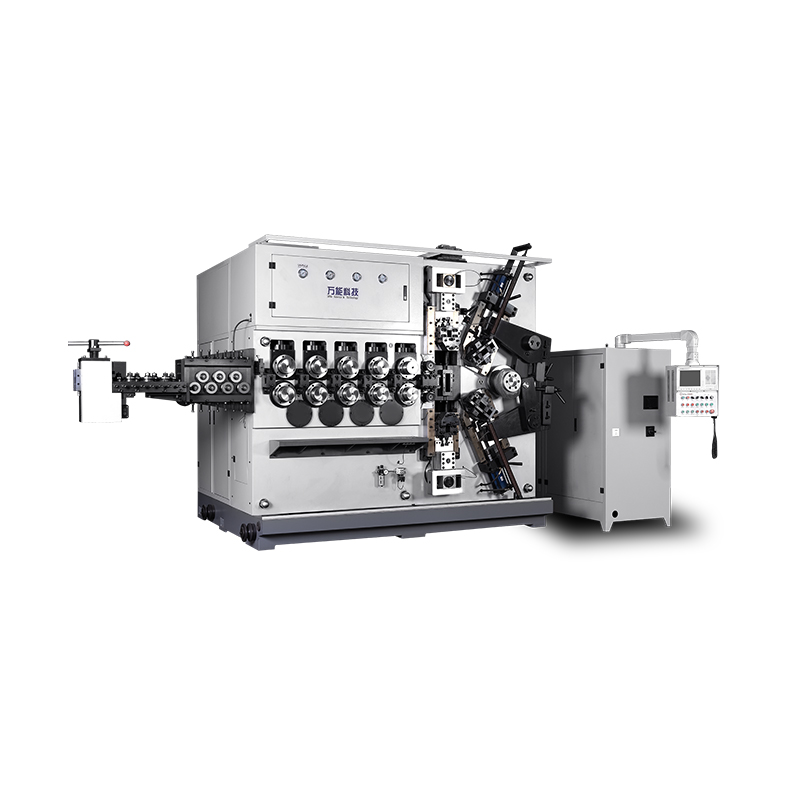
TK-5200 MACHINE À ENROULER LES RESSORTS CNC TK-5200 5 AXES ...
Voir les détails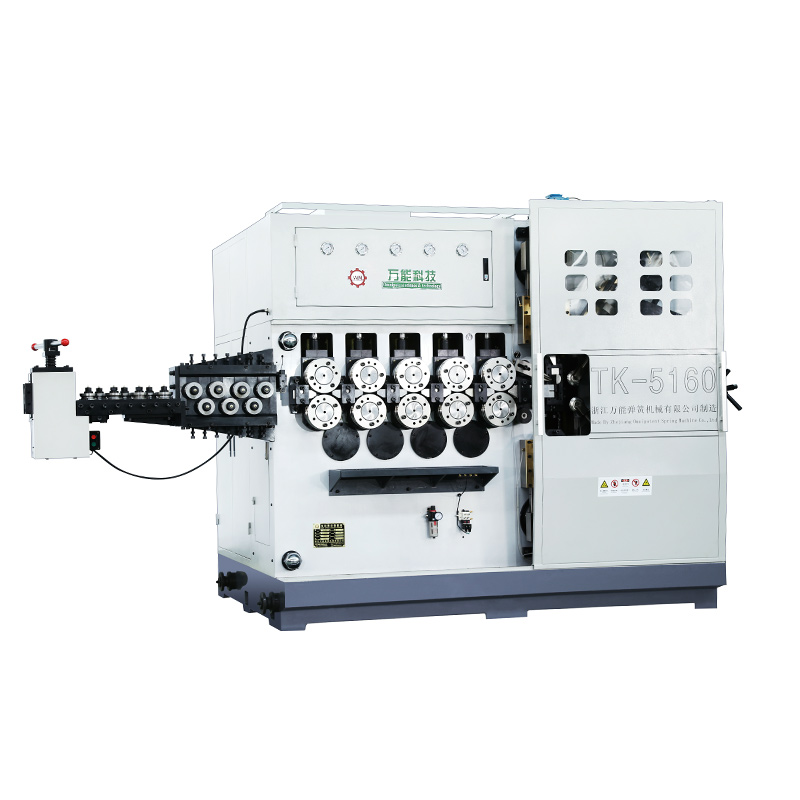
TK-5160 MACHINE À ENROULER LES RESSORTS CNC TK-5160 5 AXES ...
Voir les détails
TK-5120 MACHINE À ENROULER LES RESSORTS CNC TK-5120 5 AXES ...
Voir les détailsCode QR mobile