Langue
Actualités
Accueil / Actualités / Guide de la machine de formage de fils CNC : axes, capacités et conseils de sélection

Chaque bobine de fil qui entre dans un atelier de formage entraîne une décision : cette pièce est-elle mieux fabriquée sur une machine à ressorts à cames, une bobineuse dédiée ou un Machine de formage de fil CNC ? La réponse courte pour la plupart des lignes de production modernes est la machine de formage de fil CNC, car elle convertit les changements de forme en modifications logicielles plutôt qu'en modifications dans l'atelier d'outillage. Une fois le programme stocké, la même machine peut passer d'un simple crochet à un support tridimensionnel multi-courbes en à peu près le temps nécessaire au chargement d'un nouveau fichier.
Ce guide explique ce que fait réellement une machine de formage de fil CNC, comment la configuration de ses axes change de capacité, où elle se chevauche avec les enrouleurs à ressort et ce qu'il faut vérifier avant d'engager du capital dans une machine. La conclusion d'emblée : si votre mélange de pièces comprend des ressorts de torsion, des serre-fils, des crochets, des supports ou toute géométrie qui se plie dans plus d'un plan, cette classe de machines offre la plus large gamme utilisable par dollar de tous les équipements de formage de fil.
La limite des capacités d’une machine de formage de fil CNC est plus large que ne le pensent de nombreux acheteurs. Il ne se limite pas aux ressorts hélicoïdaux, bien qu'il puisse produire de nombreuses familles de ressorts. La véritable force de la machine réside dans la création de formes à partir de fil qui nécessitent d'être pliées dans différentes directions, de former des boucles aux extrémités, de tordre les jambes et de les couper proprement. Par rapport à une machine à cames mécanique, la version CNC supprime le temps et les coûts liés à la conception, à la découpe et à la vérification des cames pour chaque nouvelle pièce.
Il y a une limite importante. Si vous avez besoin d'un seul modèle de ressort de compression en très grand volume pendant des mois, une machine à enrouler les ressorts CNC dédiée le produira généralement plus rapidement. Les machines de formage de fil CNC gagnent leur place lorsque la variété des pièces est élevée et les changements sont fréquents , ce qui est la condition normale dans les ateliers de fabrication sous contrat et d'approvisionnement OEM.
Toutes les machines de formage de fil CNC suivent la même séquence : redresser, avancer, plier, couper. Les différences entre les modèles résident dans le nombre d'axes de pliage qui agissent simultanément sur le fil, dans la précision avec laquelle la longueur d'alimentation est contrôlée et dans la rapidité avec laquelle le système de contrôle recalcule les positions des outils pour un nouveau programme de pièce.
Du point de vue du flux de travail, chaque pli, longueur d'alimentation et position de coupe est défini dans le contrôleur en tant que valeur de coordonnée. C'est ce qui rend le changement rapide : vous ne modifiez pas physiquement le système de génération de forme au-delà du changement du guide et du bloc d'outillage. La même logique rend également possible une correction automatique, car le système de contrôle peut comparer les positions commandées avec le retour réel de chaque axe d'asservissement.
Le nombre d'axes est la spécification la plus citée dans le domaine du formage de fils car il est en corrélation avec la complexité de la géométrie que vous pouvez construire en un seul passage. En règle générale, n’achetez pas plus d’axes que ce que justifie votre feuille de route produit ; une machine à 10 axes coûte plus cher à exploiter, à programmer et à entretenir qu'une machine à 3 axes. Dans le même temps, si vous acceptez de travailler avec des pliages multi-plans, une sous-spécification entraîne des cycles plus lents, des opérations secondaires manuelles et une qualité de pièce incohérente.
| Haches | Former la liberté | Pièces typiques | Gamme de fils typique |
|---|---|---|---|
| 3 axes | Alimentation, pliage horizontal, coupe | Crochets, clips simples, petits ressorts d'extension | 0,3 à 3,0 mm |
| 5 axes | Ajoute des axes d'outils pour le mouvement hors plan | Ressorts de torsion, clips 3D, petits supports automobiles | 0,5 à 5,0 mm |
| 6/7 axes | Plus de positions d'outils simultanées | Formes 3D multi-courbures avec des rayons serrés | 1,0 à 6,0 millimètres |
| 10 axes | Deux bras de formage avec commande multi-outils | Ressorts 3D complexes et assemblages formés | 1,5 à 10,0 mm |
| Sans came 12 axes | Mobilité maximale de l'outil, pas de cames | Pièces complexes médicales, aérospatiales et à forte mixité | 0,5 à 12,0 mm |
Une machine à 3 axes est le point d'entrée le moins cher et reste la configuration la plus populaire pour les ateliers dont les pièces sont des crochets plats, des clips et des ressorts simples. Lorsque vos ingénieurs commencent à concevoir des ressorts de torsion avec des pattes décalées ou des formes de fil qui se plient dans deux plans, le passage à une machine à 5 axes supprime la plupart des compromis en matière d'outillage. 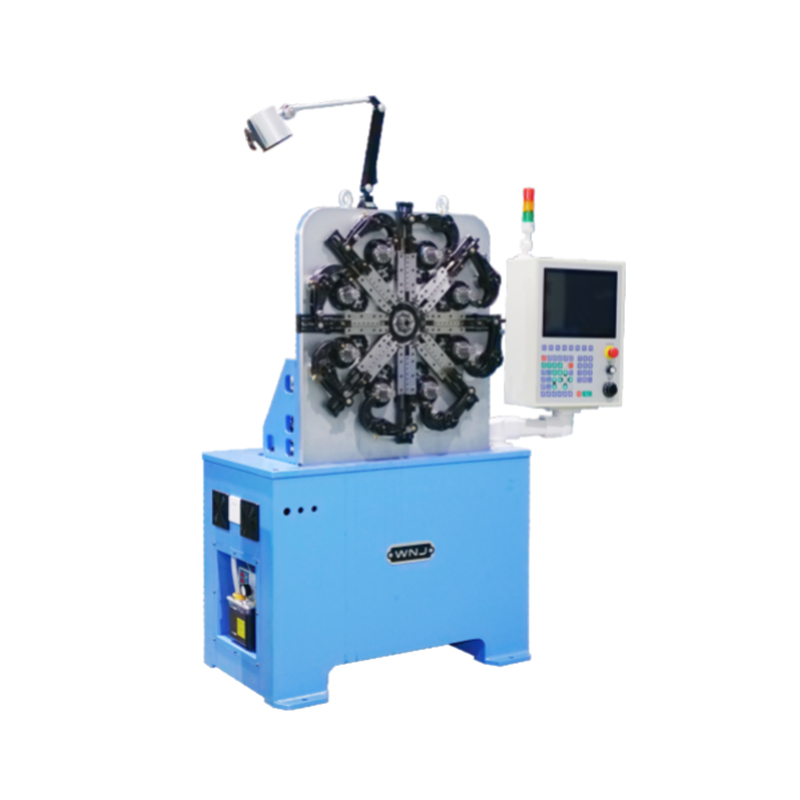 Machine de formage de ressorts à 3 axes CNC-625D pour ressorts simples Cette machine de formage à 3 axes offre le coût d'entrée le plus bas pour les ateliers produisant des crochets plats, des clips et des ressorts simples. Sa commande à quatre axes permet un fonctionnement en une seule étape ou synchrone avec arrêt automatique pour les pièces défectueuses. Voir le produit → Pour référence, la machine de formage à 3 axes de classe 625D de la gamme WNJ couvre ce segment, tandis que la série 625Z/635Z/650Z étend le même principe de formage à cinq axes contrôlés.
Pour les ateliers qui proposent des séries de production mixtes, les configurations sans came à 10 axes et 12 axes offrent l'enveloppe opérationnelle la plus large. Leur avantage réside dans le mouvement simultané de plusieurs porte-outils, ce qui réduit le temps de cycle sur les pièces qui autrement nécessiteraient une indexation ou un repositionnement. Le compromis est une exigence de programmation plus élevée et un prix d'achat plus élevé.
Les gens utilisent souvent les deux termes de manière interchangeable, mais ils font référence à des forces différentes. Une machine à enrouler les ressorts CNC est optimisée pour les formes hélicoïdales à grande vitesse, tandis qu'une machine de formage de fils CNC est optimisée pour les formes de fils 3D arbitraires et les types de ressorts qui nécessitent d'être pliés plutôt que enroulés. Le choix correct dépend de la géométrie dominante de votre pièce, et non de la marque ou du prix de la machine uniquement.
De nombreuses lignes de production de ressorts maintiennent les deux types de machines côte à côte. Si vous prévoyez qu'une machine de formage de fil remplace une bobineuse pour un travail de compression directe, comparez les temps de cycle réels sur votre propre diamètre de fil avant de vous engager. Pour les pièces combinant des sections hélicoïdales avec des pattes et des coudes, une machine de formage de fil avec un accessoire de mandrin peut souvent consolider ce qui nécessiterait autrement deux machines. Lorsque la pièce est principalement une forme de fil plié plutôt qu'une hélice, une machine à cintrer le fil à 4 axes est l'option la plus ciblée. 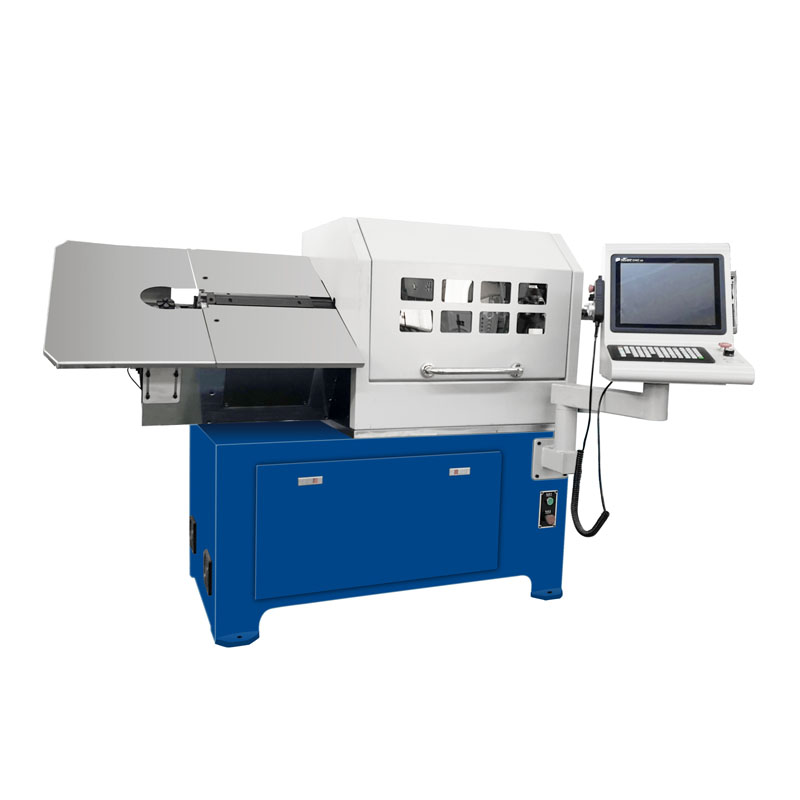 Machine à cintrer les fils CNC à 4 axes ZW-480 pour les formes de fils pliés Lorsque votre pièce est principalement une forme de fil plié plutôt qu'une hélice, cette cintreuse à 4 axes offre une efficacité ciblée. Sa conception de liaison à quatre/sept axes garantit une haute précision et des performances stables dans diverses applications de pliage de fils. Voir le produit →
Les machines de formage de fil CNC ne se limitent pas aux fabricants de ressorts. La même logique de pliage et de découpe apparaît dans presque tous les produits techniques contenant un composant métallique formé. Les pages d'application du site WNJ identifient huit secteurs verticaux où cet équipement est utilisé quotidiennement :
Le fil conducteur est la cohérence dimensionnelle. Dans la production automobile, par exemple, un ressort de siège qui dérive d'un millimètre dans l'angle de ses branches peut créer du bruit et une usure prématurée lors de l'assemblage final. Une machine à cinq axes maintient la trajectoire de l'outil avec suffisamment de répétabilité pour que chaque pièce sortant de la ligne corresponde à l'échantillon approuvé. 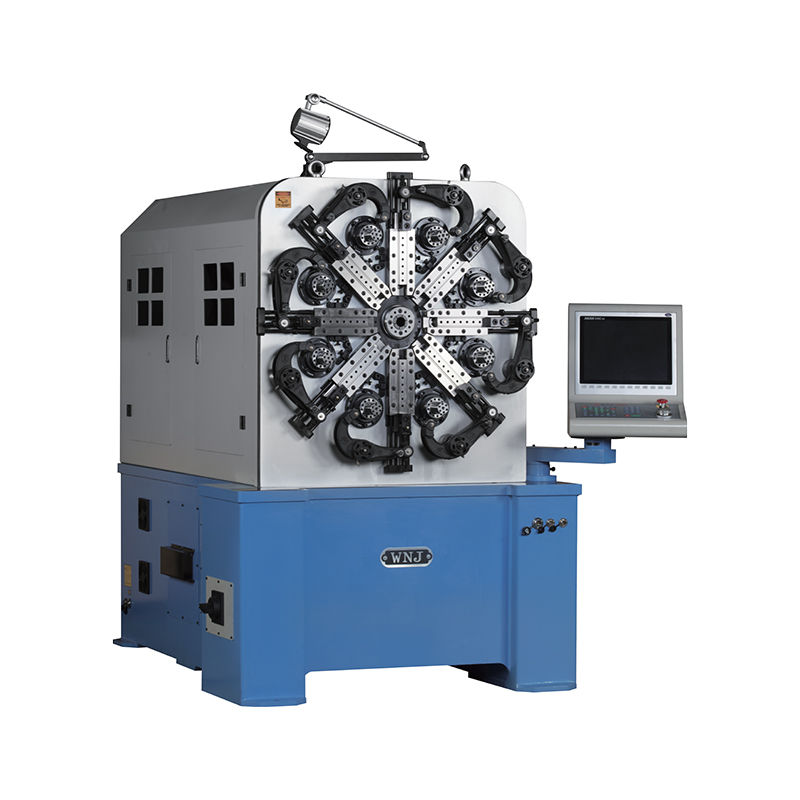 Machine de formage de ressorts à 5 axes CNC-635Z pour une précision dimensionnelle constante Cette machine de formage à cinq axes offre la répétabilité requise pour les ressorts de sièges automobiles et les pièces de précision similaires. Le mécanisme d'alimentation en fil rotatif facilite l'installation, tandis que la commande à cinq axes maintient des tolérances strictes sur les angles et les diamètres des branches. Voir le produit → C'est pourquoi les fabricants de ces secteurs demandent des pièces d'essai fabriquées à partir de leurs propres matériaux avant d'approuver une machine.
Avant de comparer les étiquettes de prix, comparez ces sept facteurs. Une machine 5 % moins chère peut coûter 20 % de plus en outillage et en temps d'arrêt si les spécifications ne correspondent pas à vos exigences en matière de diamètre de fil et de tolérance.
Ces points sont abordés de manière pratique et détaillée dans notre guide sur comment choisir la bonne machine à ressorts . Le résumé est simple : laissez votre famille de pièces définir les spécifications, puis utilisez des pièces d'essai pour valider le comportement réel avant l'achat.
La précision d'une machine de formage de fil CNC est le résultat de l'état mécanique autant que du logiciel. Des guides propres, des rouleaux alignés et des systèmes d'alimentation correctement tendus maintiennent des tolérances reproductibles sur des milliers de cycles. La routine quotidienne est courte, mais la sauter entraîne des dérives qui n'apparaissent qu'à l'inspection finale.
Les opérateurs doivent également comprendre la signature sonore et vibratoire normale de la machine. Un bruit inhabituel provenant de la section d'alimentation ou un changement soudain de l'angle de courbure apparaissent généralement avant une panne complète, et une action précoce évite des temps d'arrêt plus longs.
La machine à ressorts CNC est un terme large qui couvre généralement à la fois les enrouleurs et les machines de formage. En pratique, une machine à enrouler les ressorts est optimisée pour les ressorts hélicoïdaux, tandis qu'une machine de formage de fils produit des formes de fils pliés, des ressorts de torsion, des ressorts d'extension et d'autres géométries non hélicoïdales. La plupart des usines utilisent les deux pour couvrir toute la gamme de produits.
Les matériaux courants comprennent l'acier à ressorts au carbone, les nuances d'acier inoxydable telles que 302, 304 et 316, le bronze phosphoreux, le cuivre-béryllium, l'aluminium et divers fils revêtus. Les deux principales limites sont la plage de diamètres de fil de la machine et la résistance à la traction maximale que le système d'alimentation et de redressage peut gérer. Si vous envisagez de faire passer du fil étiré au-dessus de 2 000 MPa, vérifiez le matériau du rouleau redresseur et la plage de pression du rouleau d'alimentation avant l'achat.
Si la plupart des pièces sont des clips et des crochets monoplans, une machine 3 axes suffit. Les ressorts de torsion à pattes décalées bénéficient d'un contrôle sur 5 axes. Les formes de fil 3D multiplans nécessitent généralement 6 axes ou plus. Une règle pratique consiste à choisir un niveau supérieur à votre complexité moyenne actuelle afin de pouvoir accepter un plus large éventail de tâches sans acheter une deuxième machine.
Oui, dans certaines limites. Les ressorts de compression à extrémités fermées et à pas serré constituent le domaine de prédilection d'un enrouleur, mais une machine de formage de fil équipée d'un outil à pas et d'un mandrin peut produire efficacement des ressorts de compression à des vitesses modérées. Il est particulièrement intéressant pour les petits lots où le temps de changement compte plus que la vitesse de cycle maximale.
Pour un simple changement de géométrie au sein du même diamètre de fil, les ajustements d’outillage prennent généralement 15 à 40 minutes plus la sélection du programme. Si le diamètre du fil change, vous changez également les guides, les rouleaux d'alimentation et les outils de formage, ce qui prend généralement une à deux heures sur la plupart des machines. Une alternative à came nécessiterait de couper et de tester de nouvelles cames, ce qui prend beaucoup plus de temps.
La répétabilité pratique est généralement comprise entre plus ou moins 0,5 à 1 degré pour les angles de courbure et plus ou moins 0,1 mm pour les longueurs, en fonction du diamètre du fil, du comportement de retour élastique et de la consistance du matériau. Confirmez toujours ces chiffres avec un essai en utilisant votre fil réel, car le retour élastique du matériau a la plus grande influence sur la géométrie finale.
Le bon choix dépend toujours de votre famille de pièces et non de la plaque signalétique de la machine. Si votre gamme de produits comprend des formes de fils et des géométries de ressorts variées, une machine de formage de fils CNC reste l'équipement unique offrant la gamme d'utilisation la plus large. Vérifiez le nombre d'axes, vérifiez la couverture du diamètre du fil, confirmez le réseau de support et demandez des pièces d'essai fabriquées à partir de votre matériau avant de signer. Ce processus prend quelques jours, mais il protège l'investissement en machine pendant une décennie ou plus.
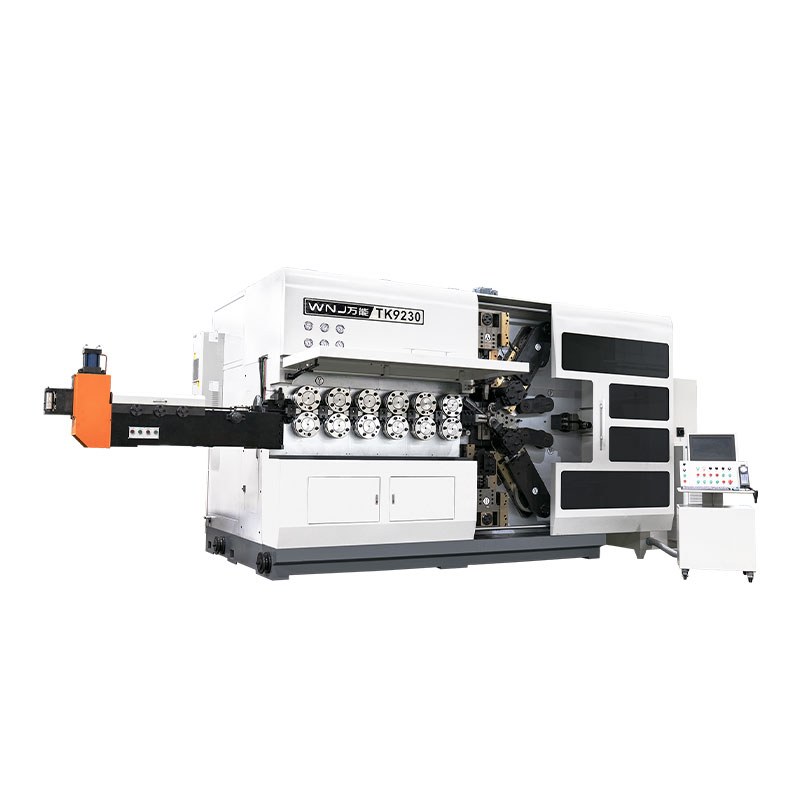
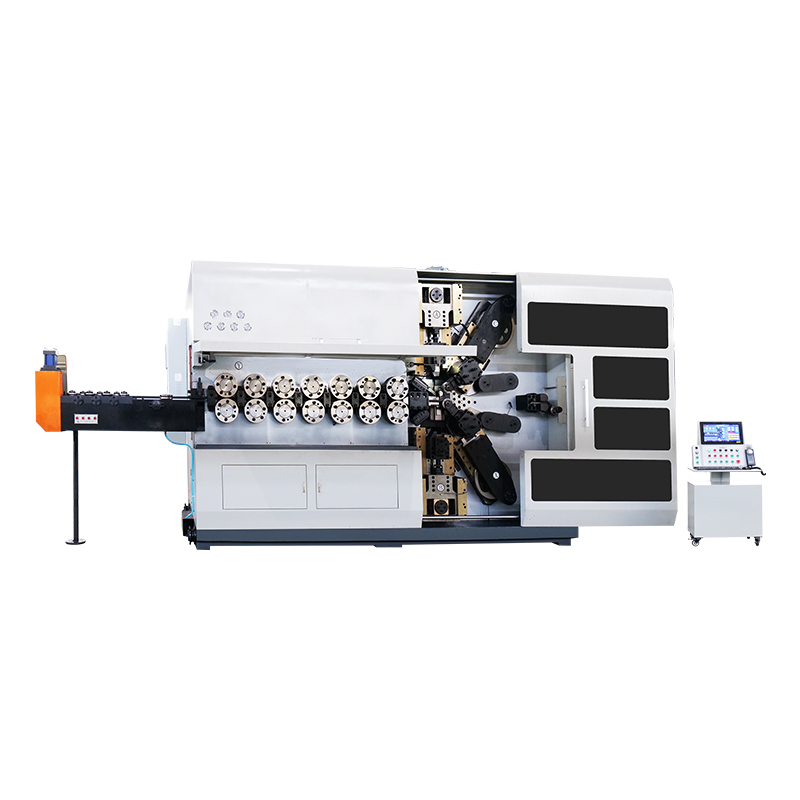
TK-13200, TK-7230 TK-13200、 TK-7230 MACHINE À ENROULER LES RESSORTS CNC 12 AXES ...
Voir les détails
TK-13200, TK-7230 TK-13200、 TK-7230 MACHINE À ENROULER LES RESSORTS CNC 12 AXES ...
Voir les détails
TK12120 MACHINE À ENROULER LES RESSORTS CNC TK-12120 12 AXES ...
Voir les détails
TK-6160 MACHINE À ROULER À RESSORT CNC TK-6160 ...
Voir les détails
TK-6120 MACHINE À ROULER À RESSORT CNC TK-6120 ...
Voir les détails
TK-5200 MACHINE À ENROULER LES RESSORTS CNC TK-5200 5 AXES ...
Voir les détails
TK-5160 MACHINE À ENROULER LES RESSORTS CNC TK-5160 5 AXES ...
Voir les détails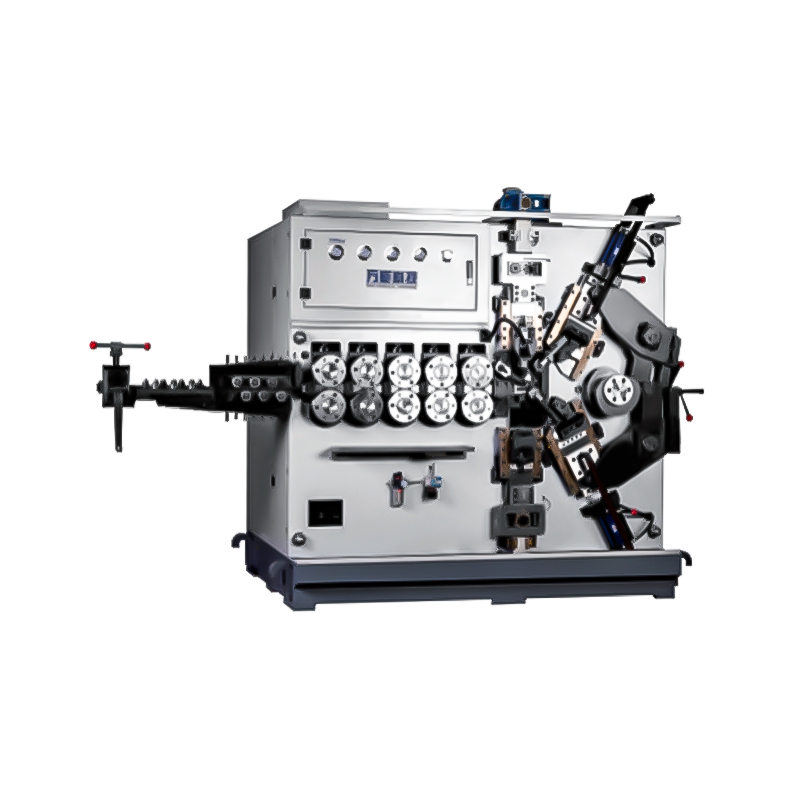
TK-5120 MACHINE À ENROULER LES RESSORTS CNC TK-5120 5 AXES ...
Voir les détailsCode QR mobile